Aci motor boleh kelihatan bersih dan masih salah di mana motor memerlukannya betul. Laporan pemeriksaan yang berguna menghubungkan lukisan kepada hasil yang diukur, menunjukkan ciri yang telah disemak dan menjelaskan sama ada bukti meliputi satu sampel atau kumpulan pengeluaran.

Pemeriksaan sering dibincangkan pada akhir projek aci, selepas bahan, rawatan haba, dan harga telah dipersetujui. Itu sudah lewat. Pembekal tidak boleh membina pelan kawalan yang wajar sehingga pembeli menandakan permukaan dan ciri yang penting kepada pemasangan.
Laporan berguna tetap tertumpu pada satu soalan praktikal: adakah aci ini memenuhi lukisan pada ciri yang mengawal kesesuaian, putaran, kehausan dan pemindahan tork?
Mulakan dengan lukisan, bukan bilik pemeriksaan
Pelan pemeriksaan bermula dengan semakan lukisan. Saiz nominal sahaja tidak mencukupi. Pemeriksa juga memerlukan toleransi, datum, lokasi pengukuran, keperluan kemasan permukaan, keadaan rawatan haba, dan sebarang nota khas yang terikat dengan ciri tersebut.
Pertimbangkan aci motor berlangkah dengan dua jurnal galas, muka pengedap dan alur kunci. Mengukur setiap diameter terdedah kepada kedalaman yang sama membuang masa dan masih boleh terlepas hubungan penting. Dua jurnal galas mungkin perlu berjalan pada satu paksi. Muka meterai mungkin memerlukan kemasan permukaan tertentu. Alur kunci mungkin memerlukan lebar, kedalaman dan kedudukannya diperiksa berdasarkan datum. Ini adalah pekerjaan pemeriksaan yang berbeza walaupun ia tergolong dalam satu bahagian.
Pemeriksaan padan ke peringkat pengeluaran
Pemeriksaan akhir tidak dapat membetulkan masalah yang bermula dengan bahan yang salah atau persediaan yang salah faham. Pelan yang lebih kukuh meletakkan semakan di mana risiko yang berkaitan mula-mula muncul. Guanshuo diterbitkanlaluan pemesinan aci ketepatanbermula dengan pemeriksaan bahan masuk dan berakhir dalam peringkat pemeriksaan khusus selepas pengisaran.
| pentas | Perkara yang perlu disahkan | Mengapa ia tergolong di sini | Rekod yang berguna |
|---|---|---|---|
| Bahan masuk | Gred, identiti kelompok dan dokumentasi bahan yang dibekalkan | Pemesinan tidak boleh membaiki ketidakpadanan bahan | Sijil bahan yang dikaitkan dengan kumpulan pengeluaran |
| Persediaan pertama | Dimensi lukisan, kedudukan ciri dan datum | Artikel pertama boleh mendedahkan ralat persediaan atau tafsiran sebelum kumpulan dijalankan | Laporan pemeriksaan artikel pertama dengan nilai sebenar |
| Selepas rawatan haba | Kekerasan dan sebarang geometri yang mungkin telah bergerak | Rawatan haba mengubah keadaan bahan dan boleh menggerakkan bahagian yang langsing | Keputusan kekerasan dan pemeriksaan geometri yang dipersetujui |
| Selepas mengisar | Diameter akhir, kebulatan, kesilinderan, kehabisan, kelurusan dan kemasan permukaan | Pengisaran menetapkan permukaan larian akhir | Laporan dimensi dan kemasan permukaan |
| Selepas kerja spline atau alur kunci | Profil, jarak, kedudukan, lebar, kedalaman, chamfer dan jejari seperti yang diperlukan oleh lukisan | Ciri pemanduan mesti dipadankan dengan hab atau gear pelanggan | Profil atau hasil pengukuran gear |
| Sebelum penghantaran | Ciri kritikal yang dipersetujui, identiti bahagian, kuantiti, dan keadaan yang boleh dilihat | Rekod penghantaran hendaklah mewakili bahagian yang dikeluarkan | Pemeriksaan kelompok atau laporan keluaran akhir |
Apakah yang perlu diukur pada aci motor?
Lukisan menentukan senarai akhir, tetapi kebanyakan aci motor ketepatan menggabungkan beberapa jenis ukuran. Masing-masing menjawab soalan yang berbeza.
Diameter dan kesesuaian kritikal
Jurnal galas, muka pengedap, tempat duduk rotor dan padanan gear memerlukan diameter yang diukur sebenar. Laporan yang hanya menyatakan "lulus" menyembunyikan sejauh mana proses berjalan ke had toleransi. Nilai sebenar membolehkan untuk mengesan drift sebelum kumpulan kemudiannya melepasi had tersebut.
Kebulatan, silinder dan kehabisan
Diameter memberitahu anda saiz pada titik pengukuran. Ia tidak memberitahu anda sama ada jurnal penuh adalah bulat, sama ada permukaan kekal silinder sepanjang panjangnya, atau sama ada satu jurnal berjalan benar kepada datum lain. Laporan hendaklah menamakan ciri yang diukur dan datum yang digunakan. Mengelompokkan ketiga-tiga di bawah label yang tidak jelas seperti "lurus" mewujudkan ruang untuk perselisihan faham.
Kekasaran permukaan
Kekasaran permukaan tergolong dalam permukaan yang dinamakan. Hasil Ra tunggal tanpa lokasi sukar digunakan apabila aci mempunyai beberapa jurnal dan muka meterai. Untuknyaaci motor licin kepersisan, Guanshuo menerbitkan Ra pada atau di bawah 0.4 mikrometer. Nilai itu tidak boleh disalin ke setiap lukisan aci. Bahagian permohonan dan mengawan masih memutuskan keperluan.
Kekerasan
Keputusan kekerasan membantu mengesahkan hasil rawatan haba. Laporan harus mengenal pasti tempat ujian diambil dan menyambungkannya dengan keperluan lukisan. Jika kawasan aci yang berbeza menerima rawatan yang berbeza, satu nombor kekerasan yang tidak berlabel tidak dapat menggambarkan keseluruhan bahagian.
Alur kekunci, spline dan ciri pemacu lain
Ciri boleh memenuhi lebar atau saiz giginya dan masih tersasar berbanding paksi aci. Alur kekunci mungkin memerlukan semakan lebar, kedalaman, simetri dan kedudukan. Spline mungkin memerlukan profil gigi dan ukuran jarak. Guanshuo menyenaraikan projektor dua dimensi dan pusat pengukur gear antara peralatan pemeriksaannya, yang menyokong kerja pengukuran yang berbeza ini.
Artikel pertama, laporan kelompok dan saringan penuh tidak sama
Laporan pemeriksaan artikel pertama meluluskan tafsiran dan persediaan untuk bahagian baharu atau diubah. Ia harus meliputi ciri-ciri lukisan yang diperlukan untuk membuktikan bahawa proses menghasilkan geometri yang dimaksudkan. Pembeli menyemaknya sebelum mengeluarkan pengeluaran penuh.
Laporan pemeriksaan kelompok mempunyai tugas yang berbeza. Ia merekodkan ciri-ciri yang dipersetujui untuk penghantaran atau lot pengeluaran. Ia mungkin mengandungi ukuran berulang merentas bahagian terpilih, tetapi skopnya bergantung pada pelan pemeriksaan. Satu artikel pertama tidak dapat membuktikan bahawa jangka masa panjang kekal stabil, dan satu sampel akhir tidak dapat menerangkan semua yang berlaku semasa larian.
Penapisan penuh masuk akal apabila ciri adalah kritikal, akibat melarikan diri adalah tinggi, atau pemeriksaan automatik boleh menyemaknya dengan cekap. Guanshuo senaraiperalatan pemeriksaan optik automatik sepenuhnyabersama instrumennya yang lain. Penyaringan automatik boleh membantu menangkap hanyut dimensi semasa larian volum, tetapi pembeli dan kilang masih perlu bersetuju dengan ciri yang diperiksa oleh sistem.
Cara membaca laporan pemeriksaan aci motor
Mulakan di bahagian atas laporan. Sahkan nombor bahagian, semakan lukisan, rujukan bahan atau kelompok, tarikh pemeriksaan dan kuantiti yang diwakili. Jika identiti tidak sepadan dengan pesanan pembelian dan lukisan, ukuran di bawah tidak boleh mengeluarkan penghantaran.
Kemudian baca setiap keputusan sebagai satu barisan bukti. Baris berguna mengandungi ciri, nilai nominal, toleransi atau had, hasil sebenar, unit, instrumen atau kaedah dan pelupusan. Untuk kawalan geometri, ia juga harus mengenal pasti datum atau permukaan. Untuk proses berbilang rongga atau berbilang mesin, laporan mungkin perlu mengenal pasti sumber setiap sampel.
| Medan laporan | Soalan yang sepatutnya dijawab |
|---|---|
| Bahagian dan semakan lukisan | Adakah kilang memeriksa definisi yang sama yang diluluskan oleh pembeli? |
| Ciri dan lokasi | Diameter, jurnal, ciri atau permukaan yang manakah telah diperiksa? |
| Nominal dan toleransi | Apakah had yang menentukan penerimaan? |
| Hasil sebenar | Di manakah bahagian yang diukur berada di dalam julat yang dibenarkan? |
| Unit dan kaedah | Bolehkah pemeriksa lain memahami dan mengulangi pemeriksaan? |
| Sampel identiti dan kuantiti | Adakah bukti meliputi satu artikel pertama, sampel kelompok terpilih, atau saringan penuh? |
| Inspektor/tarikh/status | Siapa yang mengeluarkan rekod, bila, dan dengan apa keputusannya? |
Cari corak dan bukannya kotak hijau terpencil. Jika setiap diameter berada hampir dengan had yang sama, kumpulan mungkin lulus semasa proses hanyut. Nilai sebenar membenarkan kilang melaraskan sebelum pengeluaran seterusnya dijalankan. Markah lulus/gagal sahaja tidak menunjukkan corak tersebut.
Jurang biasa yang menjadikan laporan pemeriksaan lemah
Masalah berikut menjadikan laporan sukar dipercayai atau digunakan semula:
- Laporan itu tidak mempunyai semakan lukisan.
- Ia hanya menunjukkan markah lulus/gagal dan tiada ukuran sebenar.
- Kuantiti sampel tiada.
- Runout dilaporkan tanpa datum.
- Ra dilaporkan tanpa menamakan permukaan yang diperiksa.
- Kekerasan disenaraikan tanpa lokasi ujian.
- Hasil artikel pertama dibentangkan sebagai bukti untuk kumpulan pengeluaran lengkap.
- Sijil bahan tidak boleh dikaitkan dengan bahagian dalam penghantaran.
Tiada masalah ini memerlukan mesin yang lebih mahal untuk diperbaiki. Mereka memerlukan perjanjian yang lebih jelas antara pembeli dan pembekal sebelum pengeluaran bermula.
Peralatan kilang di belakang nombor
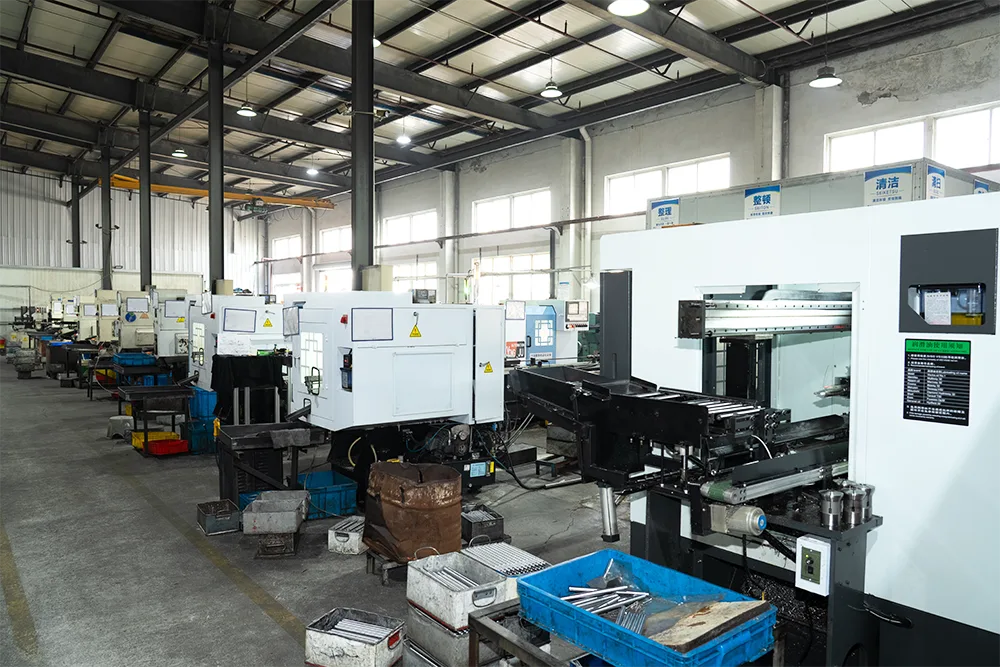
Guanshuo menyenaraikan penguji kekerasan, projektor dua dimensi, tolok kemasan permukaan, pusat pengukur gear, tolok silinder dan peralatan pemeriksaan optik automatik sepenuhnya. Halaman pengisaran ketepatannya memasangkan ciri yang diterbitkan dengan instrumen yang sepadan:
| Ciri yang diterbitkan untuk aci licin dikisar ketepatan | Nilai yang diterbitkan | Peralatan pemeriksaan yang disenaraikan |
|---|---|---|
| Kekasaran permukaan | Ra pada atau di bawah 0.4 mikrometer | Penguji kekasaran permukaan |
| Ketepatan dimensi | gred IT5 hingga IT6 | Penguji projektor / silinder dua dimensi |
| Kelurusan | Pada atau di bawah 0.01 mm | Penguji silinder / pusat pengukur gear |
Itu adalah spesifikasi yang diterbitkan untuk produk dan proses yang dinamakan. Ia bukan lalai universal untuk setiapaci motor. Laporan aci tersuai harus menggunakan had pada lukisan pelanggan yang diluluskan. Peralatan dan pelan pemeriksaan hendaklah mengikut lukisan itu.
Guanshuo menyenaraikan pensijilan sistem ISO 9001 padanyahalaman sijil. Sijil sistem pengurusan tidak menggantikan bukti bahagian khusus. Laporan pemeriksaan, rekod bahan, dan pelan kawalan yang dipersetujui menunjukkan sama ada pesanan individu memenuhi keperluannya.

Perkara yang perlu dinyatakan dalam RFQ anda
Letakkan keperluan pemeriksaan dalam RFQ supaya setiap pembekal menetapkan harga skop yang sama. Jika keperluan tiba selepas pesanan, kilang mungkin perlu mengulangi pengukuran, menukar pensampelan atau menambah dokumentasi yang tidak disertakan dalam sebut harga.
- Nombor bahagian, lukisan dan semakan.
- Gred bahan dan dokumentasi bahan yang diperlukan.
- Diameter kritikal, datum, padanan dan kawalan geometri.
- Kekasaran permukaan dan permukaan yang tepat di mana ia digunakan.
- Keperluan kekerasan dan rawatan haba.
- Pemeriksaan alur kunci, spline, benang, chamfer dan jejari diperlukan oleh lukisan.
- Keperluan kelulusan artikel pertama.
- Persampelan kelompok atau keperluan saringan penuh untuk ciri kritikal.
- Format laporan yang diperlukan dan sebarang borang khusus pelanggan.
- Kuantiti prototaip, saiz kelompok dan volum tahunan.
Pelan pemeriksaan yang jelas memberikan pembeli dan kilang definisi yang sama tentang aci yang boleh diterima. Ia juga menjadikan petikan lebih mudah untuk dibandingkan. Seorang pembekal mungkin menetapkan harga cek akhir asas manakala yang lain termasuk artikel pertama, dokumentasi bahan dan hasil kumpulan yang direkodkan. Harga unit tidak dapat dibandingkan sehingga skop pemeriksaan dapat dibandingkan.
Soalan lazim
Apakah yang perlu disertakan dalam laporan pemeriksaan aci motor?
Ia harus mengenal pasti nombor bahagian dan semakan lukisan, kemudian menyenaraikan ciri yang diperiksa, nilai nominal, toleransi, hasil sebenar, unit, kaedah atau instrumen, kuantiti sampel, tarikh pemeriksaan dan status penerimaan. Ciri aci kritikal selalunya termasuk bahan, diameter galas dan pengedap, kehabisan atau silinder, kekasaran permukaan, kekerasan dan geometri alur atau spline.
Adakah pemeriksaan artikel pertama cukup untuk pesanan pengeluaran?
Tidak. Pemeriksaan artikel pertama menunjukkan bahawa persediaan awal boleh menghasilkan bahagian kepada lukisan yang diluluskan. Pesanan pengeluaran juga memerlukan pemeriksaan kumpulan atau pelan saringan yang dipersetujui untuk menunjukkan bahawa bahagian kemudiannya kekal dalam had yang sama. Laporan itu hendaklah menjelaskan sama ada keputusannya meliputi satu sampel, sampel kelompok terpilih atau saringan penuh.
Mengapakah hasil runout harus menamakan datum?
Runout menerangkan cara permukaan bergerak semasa bahagian itu berputar mengelilingi paksi rujukan yang ditentukan. Tanpa datum, nombor itu tidak menunjukkan jurnal atau pusat yang membentuk paksi itu. Menamakan datum menjadikan keputusan itu boleh diulang dan menghubungkannya dengan kawalan geometri pada lukisan.
Bilakah pemeriksaan penuh masuk akal untuk aci motor?
Penapisan penuh boleh masuk akal untuk ciri kritikal, aplikasi akibat tinggi atau ciri yang boleh disemak oleh peralatan automatik dengan cekap. Pembeli dan kilang masih harus menentukan dengan tepat ciri yang disaring, had yang dikenakan, sama ada nilai sebenar disimpan dan cara bahagian yang ditolak dikawal.
Apakah peralatan pemeriksaan yang Guanshuo senaraikan di laman webnya?
Kilang dan halaman pengisaran ketepatan Guanshuo menyenaraikan penguji kekerasan, projektor dua dimensi, penguji kekasaran permukaan, pusat pengukur gear, instrumen silinder dan peralatan pemeriksaan optik automatik sepenuhnya. Instrumen yang betul bergantung pada ciri dan lukisan pelanggan yang diluluskan.
Hantar lukisan sebelum pelan pemeriksaan ditetapkan
Kongsi lukisan, bahan, ciri kritikal, keperluan laporan dan jumlah yang dijangkakan. Guanshuo boleh menyemak bahagian itu dan memetik skop pembuatan dan pemeriksaan bersama-sama.
Hantar RFQ aci motor anda