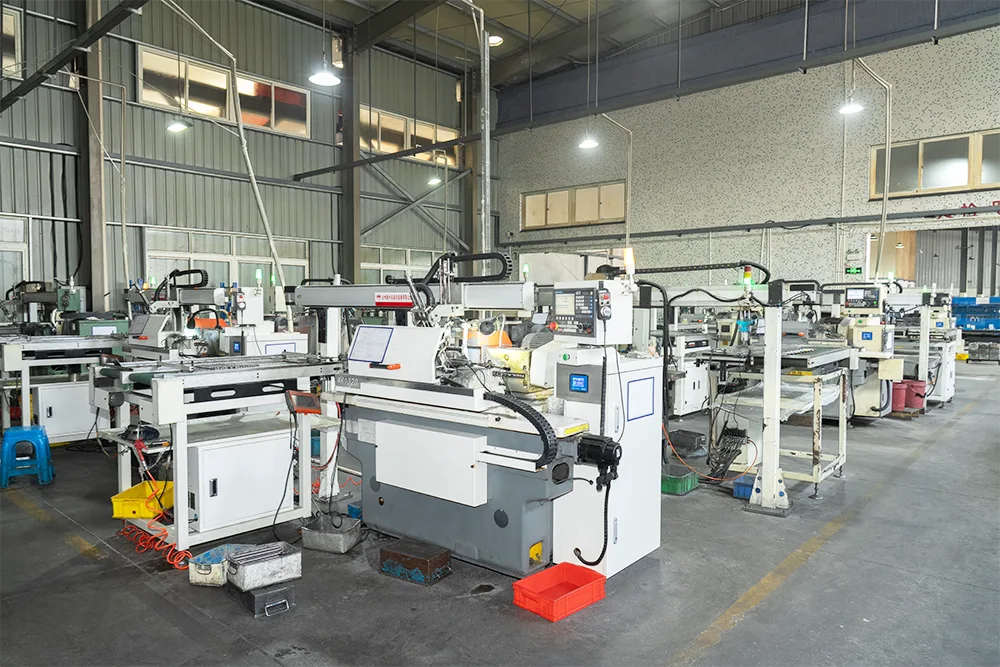
Aci boleh membiarkan pelarik kelihatan lurus dan bergerak semasa rawatan haba. Soalan yang berguna bukanlah sama ada pergerakan itu normal. Ia adalah sama ada laluan pengeluaran meninggalkan kawalan yang mencukupi, stok pengisaran dan bukti pemeriksaan untuk membawa semula aci ke lukisan.

Pembetulan aci membetulkan lenturan yang kekal selepas pemesinan atau muncul semasa rawatan haba. Untuk aci motor ketepatan, ia biasanya dimiliki selepas pengerasan dan sebelum pengisaran akhir. Kilang mula-mula mengukur aci terhadap datum yang ditentukan, menggunakan pembetulan terkawal jika perlu, dan mengukur sekali lagi. Pengisaran akhir kemudian membawa jurnal kepada saiz dan kemasan. Lukisan yang berguna mesti menyatakan panjang terkawal, datum, kelurusan atau toleransi habis, dan peringkat pengeluaran di mana keperluan itu terpakai.
Meluruskan adalah salah satu operasi yang jarang dilihat pembeli dalam sebut harga. Itu tidak menjadikannya pilihan. Jika rawatan haba, geometri langsing atau ciri tidak rata menggerakkan aci, seseorang masih perlu memutuskan bila untuk membetulkannya dan bagaimana untuk membuktikan hasilnya.
Dari sudut pandangan kilang, meluruskan bukanlah langkah menyelamat untuk bahagian yang buruk. Ia adalah kawalan terancang antara proses yang secara semula jadi mengubah logam. Guanshuolaluan pemesinan aci ketepatanmeletakkan rawatan haba sebelum diluruskan dan pengisaran ketepatan. Perintah itu melindungi dimensi akhir dan bukannya meminta operasi lebih awal untuk mengekalkan ketepatan melalui setiap perubahan kemudian.
Mengapa aci bergerak selepas rawatan haba
Pemesinan mengeluarkan bahan. Rawatan haba mengubah keadaan bahan yang tinggal. Kedua-duanya boleh melepaskan atau mengagihkan semula tekanan dalaman, jadi aci yang lurus semasa pusingan kasar mungkin tidak lagi lurus selepas pengerasan. Bahagian yang lebih panjang dan lebih langsing, lebih mudah untuk melihat kesannya, tetapi aci langkah pendek boleh bergerak juga.
Geometri juga penting. Aci dengan bahu, alur kunci, spline, lubang atau ketebalan bahagian yang berbeza tidak panas dan sejuk seperti silinder biasa. Ciri-ciri tersebut diperlukan untuk pemasangan, namun ia menjadikan perancangan proses kurang memaafkan. Oleh itu, kami tidak menganggap meluruskan sebagai operasi akhbar terpencil. Kami menyambungkannya kepada elaun stok, pilihan datum dan jumlah bahan yang masih ada untuk mengisar.
Jika lukisan memerlukan kehabisan akhir yang ketat, rancangan yang paling teruk adalah untuk menyelesaikan setiap jurnal sebelum rawatan haba dan berharap aci kekal di tempatnya. Kami lebih suka meninggalkan ketepatan akhir untuk operasi yang mengikuti pengerasan. Ia memberikan proses ke suatu tempat untuk pergi apabila logam bergerak.
Di mana meluruskan sesuai dalam pengeluaran
Laluan penuh bergantung pada bahan dan reka bentuk aci, tetapi urutan di bawah menerangkan tugas setiap peringkat. Ia mengikuti proses yang telah digunakan dalam Guanshuoaliran kerja pemesinan aci.
| Peringkat pengeluaran | Apa yang berlaku kepada aci | Mengapa ia penting kepada kelurusan |
|---|---|---|
| Pemeriksaan bahan masuk | Gred bahan dan keadaan bar diperiksa sebelum dipotong. | Proses bunyi bermula dengan bahan yang sepadan dengan lukisan dan pelan rawatan haba. |
| CNC memusing dan mengisar | Diameter, langkah, benang dan ciri pemacu adalah kasar atau separuh siap. | Jurnal kritikal menyimpan stok yang mencukupi untuk pengisaran kemudian. |
| Rawatan haba | Aci menerima proses pengerasan yang ditentukan. | Bahagian itu mungkin bergerak apabila tekanan berubah semasa pemanasan dan penyejukan. |
| Meluruskan | Aci diukur, diperbetulkan di mana perlu dan diukur semula. | Operasi mengurangkan lenturan sebelum bahan akhir dikeluarkan daripada jurnal. |
| Pengisaran ketepatan | Pengisaran silinder atau tanpa pusat membawa diameter terkawal kepada saiz dan kemasan akhir. | Pengisaran memperhalusi geometri akhir dan mengeluarkan elaun yang dirancang. |
| Pemeriksaan akhir | Dimensi, kelurusan atau kehabisan, kemasan dan ciri lukisan lain direkodkan. | Hasilnya disemak dalam sistem datum yang sama yang diperlukan oleh lukisan. |
Perintah ini lebih berguna daripada janji samar-samar bahawa aci akan "disemak." Ia memberitahu pembeli apabila geometri dicipta dan apabila ia disahkan. Ia juga mendedahkan jurang sebut harga biasa: dua pembekal mungkin menetapkan harga lukisan yang sama, tetapi satu mungkin termasuk pembetulan selepas rawatan haba dan pemeriksaan akhir yang direkodkan manakala yang lain menggunakan laluan yang lebih mudah.
Tentukan maksud lurus sebelum pengeluaran bermula
Perkataan "lurus" kedengaran jelas sehingga pemeriksa perlu mengukurnya. Aci boleh mempunyai garis tengah lurus tetapi runout jurnal yang lemah. Jurnal boleh bulat dengan sendirinya dan masih terletak di luar paksi yang ditetapkan oleh tempat duduk galas. Diameter biasa yang panjang mungkin memerlukan pemeriksaan kelurusan langsung, manakala motor yang dipasang mungkin lebih mengambil berat tentang cara dua jurnal berputar bersama.
| Keperluan | Apa yang diterangkan | Soalan lukisan mesti menjawab |
|---|---|---|
| Kelurusan | Sejauh mana elemen garisan atau paksi aci berlepas dari keadaan lurus. | Permukaan atau paksi yang manakah dikawal, dan berapa panjangnya? |
| habis | Berapa banyak permukaan berubah semasa aci berputar mengelilingi paksi rujukan yang ditentukan. | Jurnal atau pusat yang manakah membentuk paksi putaran? |
| silinder | Bentuk satu permukaan silinder tanpa menggunakan datum yang berasingan. | Jurnal manakah yang memerlukan kawalan borang? |
| Diameter dan sesuai | Saiz siap jurnal dan cara ia mengawan dengan galas, meterai atau hab. | Apakah toleransi yang dikenakan selepas mengisar? |
Kawalan ini berkaitan, tetapi ia tidak boleh ditukar ganti. Di sinilah kita kadang-kadang perlu memperlahankan projek sebelum kita dapat mempercepatkannya. Jika lukisan menyatakan "kelurusan 0.01" tanpa mengenal pasti rentang terkawal atau keadaan ukuran, kami mula-mula menukar nota itu menjadi arahan pemeriksaan. Jika tidak, pembeli dan kilang boleh menghasilkan nombor yang berbeza dari aci yang sama.
Gelung meluruskan kilang adalah ukuran, betul, ukur semula
Gelung meluruskan yang wajar bermula dengan pengukuran, bukan kekerasan. Pengendali perlu mencari selekoh, memahami paksi rujukan dan mengetahui berapa banyak pembetulan yang boleh diterima oleh proses seterusnya. Menggunakan pembetulan tanpa maklumat itu boleh mengalihkan ralat dan bukannya mengurangkannya.
1. Tetapkan rujukan
Aci disokong atau terletak dalam cara yang sepadan dengan logik datum lukisan. Pada aci motor berpijak, dua jurnal galas mungkin lebih penting daripada bahagian tengah yang tidak digunakan. Pada reka bentuk lain, lubang tengah boleh membentuk paksi pemesinan. Persediaan pemeriksaan perlu mengikut keperluan fungsian.
2. Petakan selekoh
Aci diputar atau diimbas untuk mencari sisihan tertinggi dan kedudukannya sepanjang panjang. Satu bacaan di satu lokasi tidak dapat menggambarkan aci dengan beberapa langkah. Operator memeriksa rentang terkawal dan memberi perhatian kepada peralihan berhampiran bahu, alur dan bahagian yang dirawat haba.
3. Gunakan pembetulan terkawal
Pembetulan menyasarkan selekoh yang diukur. Berapa banyak daya dan di mana untuk digunakan bergantung pada keadaan bahan, diameter, panjang dan geometri. Inilah sebabnya mengapa resipi pelurus universal tidak berguna. Operator bekerja dari bahagian sebenar dan bukannya nombor tetap yang disalin dari aci lain.
4. Periksa semula sebelum mengisar
Aci kembali kepada logik pengukuran yang sama selepas pembetulan. Jika ia sudah sedia untuk dikisar, masih ada stok yang mencukupi pada jurnal untuk membersihkan permukaan dan mencapai saiz akhir. Meluruskan dan mengisar adalah operasi yang berasingan, tetapi mereka berkongsi belanjawan elaun yang sama.
Jangan menilai meluruskan dengan cara bahagian itu kelihatan di atas bangku. Nilaikannya dengan bacaan berulang yang terikat pada lukisan, kemudian sahkan hasil akhir selepas mengisar.

Apa pengisaran boleh dan tidak boleh betulkan
Pengisaran akhir melakukan dua kerja penting. Ia membawa diameter larian kepada saiz siapnya, dan ia menambah baik geometri dan kemasan permukaan yang ditinggalkan oleh peringkat awal. Guanshuo menggunakan pengisaran silinder CNC dan pengisaran tanpa pusat. Kaedah yang betul bergantung pada bahagian.
Sut pengisar silinder aci berpijak dan dipikul kerana jurnal boleh disiapkan berhubung dengan paksi yang ditentukan. Pengisaran tanpa pusat adalah cekap untuk diameter biasa yang panjang yang tidak memerlukan pusat. Halaman pengisaran ketepatan Guanshuo menentukan ketepatan dimensi IT5 hingga IT6, kekasaran permukaan hingga Ra 0.4 mikrometer dan kelurusan dalam 0.01 mm untuknyaaci motor licin kepersisan.
Pengisaran masih memerlukan keadaan permulaan yang realistik. Jika kosong yang mengeras bengkok teruk, mengeluarkan bahan dari bahagian tinggi sehingga kelihatan lurus boleh meninggalkan terlalu sedikit stok di kawasan lain atau mengambil jurnal di bawah saiz. Kami lebih suka membetulkan garis tengah terlebih dahulu dan menggunakan pengisaran untuk kerja ketepatan yang dimaksudkan untuk dilakukan.
Memadamkan semakan kelurusan perantaraan boleh menjadikan penghalaan kelihatan lebih pendek. Ia juga boleh menghantar kosong bengkok yang dikeraskan kepada operasi pengisaran yang mahal. Pemeriksaan pantas sebelum mengisar melindungi lebih nilai daripada pemeriksaan yang sama dilakukan hanya selepas semua kemasan selesai.
Geometri aci mana yang memerlukan lebih perhatian
Tiada diameter atau panjang tunggal di mana pelurus tiba-tiba menjadi perlu. Kami melihat keseluruhan geometri dan proses. Aci licin panjang berkelakuan berbeza daripada aci pendek dengan bahu yang berat. Alur kunci atau spline menukar bahagian. Lubang silang mengeluarkan bahan dari satu kawasan. Pengerasan tempatan boleh mencipta corak tekanan yang berbeza daripada rawatan melalui keseluruhan bahagian.
Syarat-syarat berikut layak mendapat semakan kelurusan yang jelas semasa perancangan petikan dan artikel pertama:
- aci panjang dengan diameter kecil berbanding panjangnya;
- aci melangkah dengan perubahan besar dalam bahagian;
- aci dengan alur kunci, spline, flat atau lubang silang;
- bahagian dengan pelarian ketat antara dua jurnal galas;
- aci yang menerima pengerasan sebelum pengisaran akhir;
- aci motor berkelajuan tinggi di mana ralat paksi kecil menjejaskan putaran.
Senarai itu bukan peraturan penolakan automatik. Ia memberitahu kita di mana untuk menghabiskan perhatian kejuruteraan. Guanshuo mengeluarkan aci motor yang licin, berpijak, alur utama, berselirat, berongga dan khas, jadi perancangan proses mesti mengikut lukisan individu dan bukannya satu laluan standard untuk setiap bentuk.
Bagaimana untuk memeriksa hasilnya
Pemeriksaan akhir harus menjawab soalan sempit: adakah aci memenuhi lukisan dalam keadaan di mana pelanggan akan menerimanya? Laporan itu memerlukan nombor bahagian dan semakan lukisan, ciri terkawal, keperluan nominal, hasil sebenar, peralatan pengukur dan peringkat pemeriksaan.
Peralatan pemeriksaan Guanshuo termasuk penguji kekerasan, projektor dua dimensi, tolok kekasaran permukaan, pusat pengukur gear dan tolok silinder. Kilang itu juga mengendalikan peralatan pemeriksaan optik automatik sepenuhnya. Instrumen ini melakukan kerja yang berbeza. Tolok kekasaran tidak dapat membuktikan kehabisan, dan hasil diameter tidak dapat membuktikan bahawa dua jurnal berkongsi paksi.

Untuk aci baru, kami lebih suka bersetuju dengan logik pengukuran sebelum artikel pertama dibuat. Ini bermakna datum, rentang terkawal, peringkat pemeriksaan dan peraturan persampelan sudah jelas. Jika pembeli memerlukan bacaan selepas rawatan haba dan juga selepas mengisar, permintaan itu tergolong dalam RFQ. Ia tidak sepatutnya muncul selepas kumpulan selesai.
Apa yang perlu diletakkan pada lukisan dan RFQ
Pembekal tidak boleh memetik laluan pelurus dan pemeriksaan yang boleh dipercayai daripada toleransi terpencil. Hantar lukisan lengkap dan terangkan cara aci berfungsi dalam pemasangan. Maklumat berikut membolehkan kilang menyambungkan keperluan fungsian kepada pengeluaran.
- nombor bahagian, semakan lukisan dan kuantiti tahunan atau kumpulan;
- gred bahan dan rawatan haba yang diperlukan;
- keperluan kekerasan akhir jika berkenaan;
- jurnal terkawal, datum dan rentang pengukuran;
- kelurusan, kehabisan, kesilinderan dan toleransi diameter di mana masing-masing terpakai;
- kekasaran permukaan pada galas, meterai atau permukaan gelongsor;
- ciri seperti bahu, alur kekunci, spline, benang dan lubang silang;
- peringkat pemeriksaan, pelan persampelan dan format laporan yang diperlukan;
- kelajuan pemasangan atau fungsi apabila ia menukar permukaan mana yang paling penting.
Keutamaan kami adalah mudah: tunjukkan kami paksi berfungsi dan bukannya hanya menghantar koleksi dimensi. Setelah kami mengetahui permukaan mana yang menempatkan rotor, bearing, pengedap atau hab, kami boleh memilih laluan yang melindungi perhubungan tersebut melalui rawatan haba, meluruskan, mengisar dan pemeriksaan.
Untuk paparan yang lebih luas tentang urutan pengeluaran, gunakanpanduan pemesinan stesen demi stesen. Jika kerja segera adalah aci ketepatan biasa, yanghalaman pengisaran aci motor licinmemberikan spesifikasi siap yang berkaitan dan peralatan.
Soalan lazim
Bilakah aci motor harus diluruskan?
Aci motor hendaklah diperiksa untuk kelurusan selepas sebarang operasi yang boleh menggerakkan logam, terutamanya rawatan haba. Jika pembetulan diperlukan, ia biasanya berlaku sebelum pengisaran akhir supaya jurnal masih mempunyai stok yang mencukupi untuk mencapai saiz siap dan geometrinya.
Adakah kelurusan aci sama dengan kehabisan?
Tidak. Kelurusan mengawal elemen garisan atau paksi, manakala larian mengukur variasi permukaan apabila aci berputar mengelilingi paksi datum yang ditentukan. Lukisan mungkin memerlukan satu atau kedua-duanya, bergantung pada cara galas, meterai, rotor atau hab terletak pada aci.
Bolehkah pengisaran meluruskan aci yang bengkok?
Pengisaran boleh memperhalusi geometri akhir dan mengeluarkan sejumlah bahan yang dirancang, tetapi ia tidak boleh digunakan untuk menyembunyikan bengkok yang berlebihan dalam tempat kosong yang mengeras. Jika terlalu banyak bahan mesti dikeluarkan dari satu sisi, jurnal mungkin kehilangan stok atau kemasan di bawah saiz. Meluruskan hendaklah terlebih dahulu membawa aci ke dalam keadaan yang boleh dikawal oleh pengisaran akhir.
Apakah kelurusan yang boleh dicapai oleh Guanshuo pada aci motor licin tanah?
Guanshuo menentukan kelurusan dalam 0.01 mm untuk aci motor licin yang dikisar ketepatannya. Halaman produk yang sama menentukan ketepatan dimensi IT5 hingga IT6 dan kekasaran permukaan hingga Ra 0.4 mikrometer. Keperluan untuk geometri aci lain harus dikaji semula terhadap lukisannya.
Apakah maklumat yang perlu saya hantar untuk sebut harga meluruskan aci?
Hantar lukisan lengkap dengan bahan, rawatan haba, datum, panjang terkawal, kelurusan atau toleransi habis, saiz jurnal akhir, kemasan permukaan dan keperluan pemeriksaan. Sertakan fungsi aci dan kuantiti pengeluaran supaya kilang boleh merancang meluruskan, mengisar dan melaporkan sebagai satu laluan.
Jadikan keperluan kelurusan boleh diukur
Hantar Guanshuo lukisan aci motor anda, keperluan rawatan haba dan nota pemeriksaan. Pasukan kami boleh menyemak struktur datum dan merancang urutan pemesinan, pelurus, pengisaran dan pengesahan di sekeliling bahagian siap.
Hantar RFQ aci motor anda