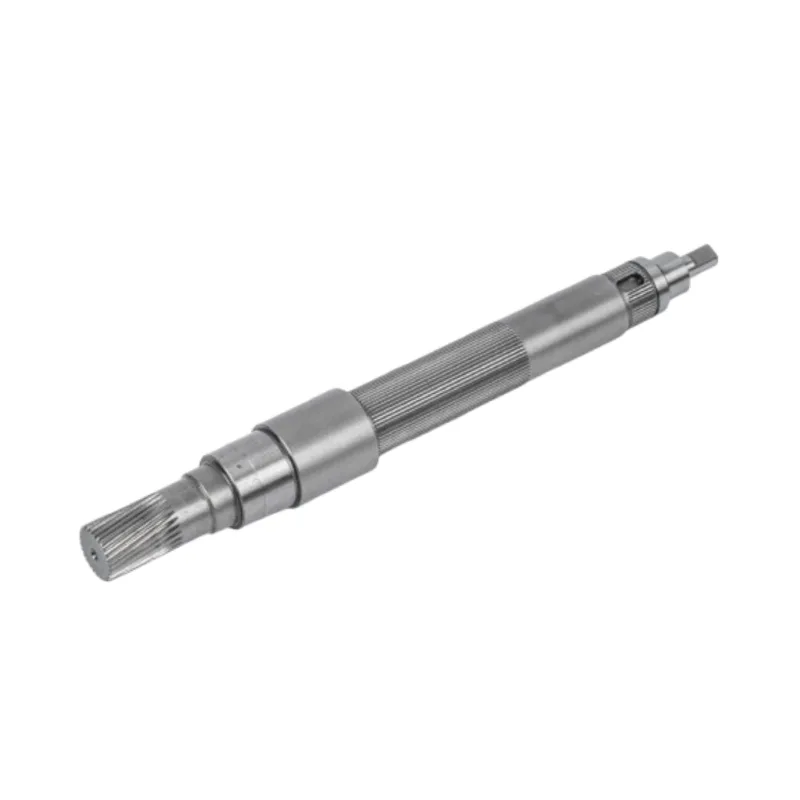
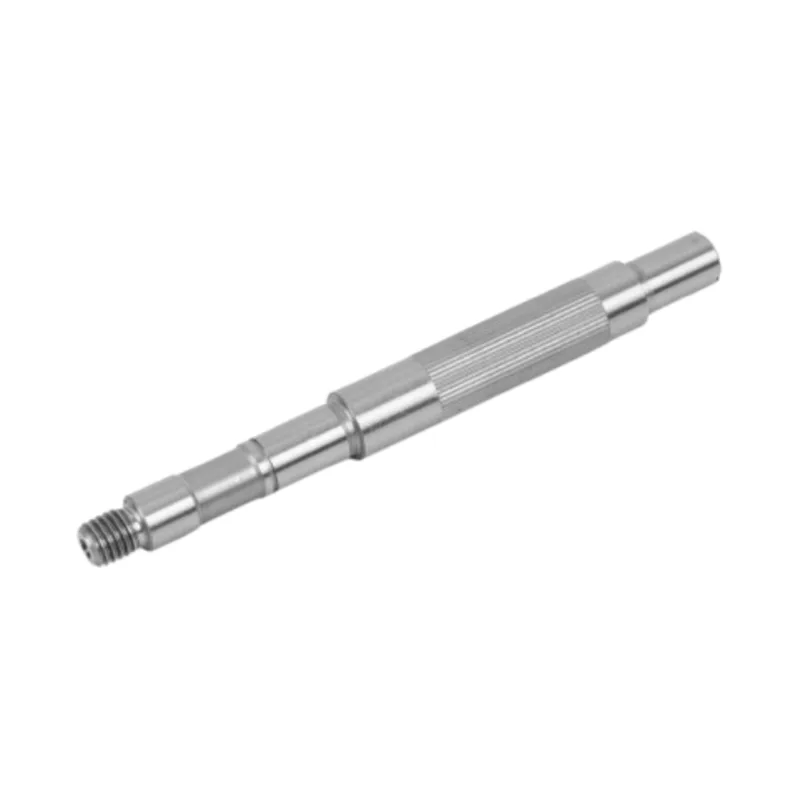
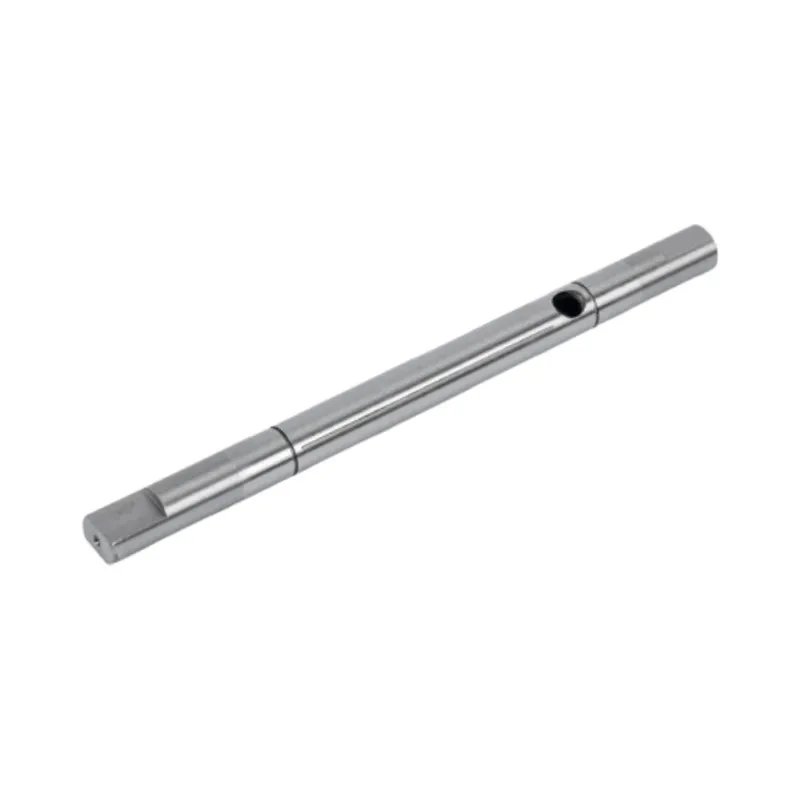
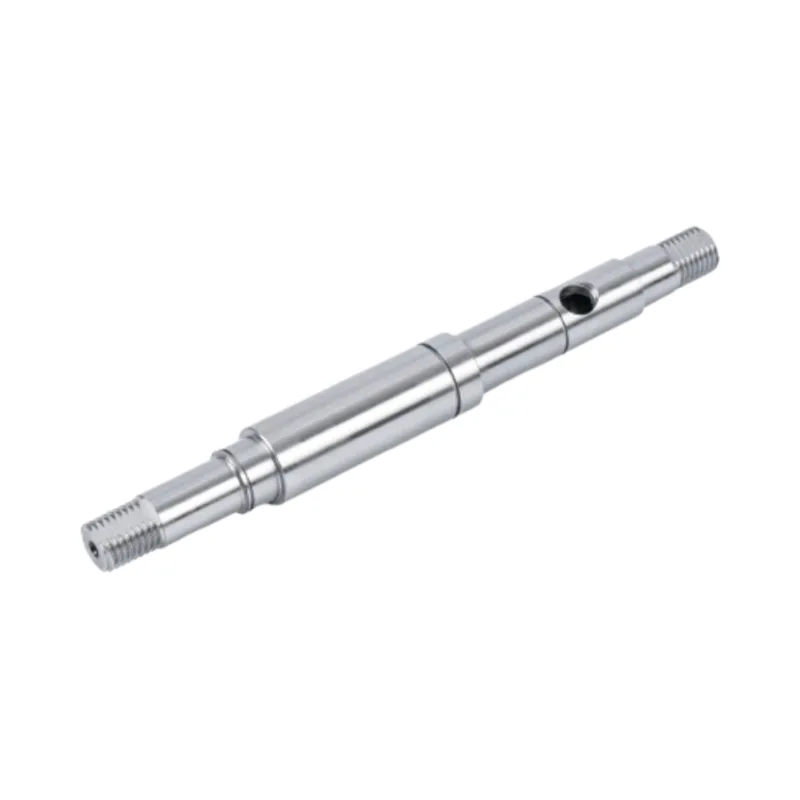
Meletakkan nilai Ra terendah dalam nota am mungkin kelihatan selamat. Dalam amalan, ia boleh menyembunyikan permukaan yang penting dan menjadikan keseluruhan aci lebih mahal. Lukisan yang lebih baik memberikan kemasan mengikut apa yang sebenarnya dilakukan oleh setiap ciri jurnal, tanah dan pemanduan.

Tentukan kekasaran permukaan aci motor secara berasingan untuk setiap zon berfungsi. Tandakan jurnal galas, tanah sesentuh kedap, tempat duduk rotor atau muat tekan dan ciri pemindahan tork pada lukisan, kemudian berikan setiap zon kemasan yang diperlukan oleh bahagian mengawannya. Pastikan diameter, habisan, kelurusan dan silinder sebagai kawalan berasingan. Di Guanshuo, kemasan yang diterbitkan berjulat daripada Ra ≤ 0.8 μm pada satu produk aci licin tahan karat kepada Ra 0.2–0.4 μm pada aci berkelajuan tinggi dan Ra 0.05–0.2 μm pada kedudukan galas aci ultra ketepatan. Itu adalah julat khusus produk, bukan satu spesifikasi selimut untuk setiap aci motor.
Simbol kekasaran permukaan adalah kecil, tetapi ia boleh mengubah keseluruhan laluan pengeluaran. Ia mungkin menukar diameter yang boleh disiapkan pada mesin pelarik menjadi operasi mengisar. Ia juga boleh menambah penggilap, ciri pemeriksaan lain dan pengendalian tambahan untuk melindungi permukaan.
Kos itu wajar apabila permukaan membawa galas, berjalan di bawah meterai atau mengawal kesesuaian ketepatan. Ia menambah sedikit nilai pada bahagian pelepasan yang tidak menyentuh apa-apa. Lukisan harus membuat perbezaan itu jelas.
Mengapa satu nilai Ra untuk keseluruhan aci biasanya merupakan arahan yang salah
Kita sering melihat nota penamat umum diletakkan di sudut lukisan, manakala aci itu sendiri mempunyai empat atau lima kerja berbeza sepanjang panjangnya. Nota itu mudah dibaca tetapi sukar untuk dihasilkan dengan bijak. Adakah ia terpakai pada tempat duduk galas sahaja? Adakah ia termasuk lantai alur kunci? Adakah puncak benang dijangka memenuhi nilai yang sama? Bagaimana pula dengan alur pelepasan yang wujud hanya untuk pembersihan alat?
Jika jawapannya adalah "di mana-mana," kilang mungkin perlu melindungi dan menyelesaikan permukaan yang tidak menjejaskan pemasangan. Jika jawapannya adalah "hanya di mana perlu," lukisan itu tidak memberitahu pemeriksa tempat untuk mengukur.
Petak bual kekasaran yang paling mahal bukan selalunya nombor terkecil. Ia adalah nombor dengan sempadan yang tidak jelas. Sebelum kita memilih roda, pas penggilap atau pelan pemeriksaan, kita ingin tahu di mana keperluan itu bermula, di mana ia berhenti dan komponen mengawan mana yang menjadikannya perlu.
Pendekatan yang lebih baik adalah untuk merawat kemasan permukaan sebagai keperluan fungsian tempatan. Aci masih boleh membawa kemasan umum untuk kawasan mesin yang tidak kritikal, tetapi zon penting menerima ketua, panjang dan nilai Ra mereka sendiri.
Petakan aci mengikut permukaan berfungsi
Aci motor bukan satu permukaan. Baca dari kiri ke kanan, ia mungkin mengandungi hujung gandingan, jurnal galas, tanah meterai, tempat duduk rotor, jurnal galas lain dan sambungan tidak berfungsi. Setiap zon melihat keadaan sentuhan yang berbeza.
Peta permukaan berfungsi untuk aci motor berlangkah
Peta ini adalah kaedah spesifikasi, bukan reka bentuk aci sejagat. Zon dan nilai akhir mesti mengikut bahagian mengawan dan keadaan operasi dalam pemasangan sebenar.
Membawa jurnal
Jurnal galas memerlukan kesesuaian diameter yang betul dan permukaan yang menyokong sentuhan yang konsisten. Kekasaran adalah penting, tetapi jurnal yang digilap dengan diameter yang salah atau kehabisan yang berlebihan masih menjadi tempat duduk galas yang buruk. Letakkan petak bual Ra di sebelah jurnal dan pastikan kesesuaian dan kawalan geometrinya kelihatan.
Meterai tanah hubungan
Keperluan pembekal meterai harus memimpin di sini. Kenal pasti lebar sentuhan yang tepat daripada menggunakan kemasan pada diameter penuh yang terdekat. Apabila reka bentuk meterai mengawal arah permukaan atau ciri tekstur tambahan, letakkan keperluan tersebut pada lukisan juga. Ra sahaja tidak menerangkan arah tanda pemesinan.
Rotor, gear, takal dan tempat duduk gandingan
Antara muka ini selalunya bergantung pada kesesuaian, pemindahan tork dan penjajaran. Ra rendah mungkin menyokong pemasangan, tetapi ia tidak membuktikan keserasian atau menghalang kesesuaian akhbar yang salah. Mulakan dari cara komponen diletakkan dan dimuatkan, kemudian tentukan jumlah kemasan yang sebenarnya diperlukan.
Alur kunci dan rusuk spline
Pada ciri pemacu, profil, kedudukan dan pengagihan beban boleh menjadi lebih penting daripada menjadikan permukaan kelihatan cerah. Artikel proses semasa Guanshuo, sebagai contoh, memberikan Ra ≤ 0.8–1.6 μm untuk rusuk gigi spline involute, bersama-sama dengan simetri berasingan dan kawalan ralat pembahagian. Itulah corak yang betul: kemasan dan geometri adalah berkaitan, tetapi mereka tidak boleh ditukar ganti.
Perkara yang diterbitkan oleh Guanshuo pada masa ini di seluruh halaman acinya
Laman web kami sendiri menunjukkan mengapa satu "aci motor standard Ra" bukanlah jawapan yang berguna. Halaman produk yang berbeza menerbitkan tahap kemasan yang berbeza kerana aplikasi dan kelas ketepatannya berbeza. Jadual di bawah membawa nilai yang berselerak itu ke dalam satu paparan.
| Halaman Guanshuo semasa | Kekasaran permukaan yang diterbitkan | Kawalan diterbitkan berkaitan | Cara membaca nilai |
|---|---|---|---|
| Aci motor licin keluli tahan karat | Ra ≤ 0.8 μm | Kelurusan ≤ 0.03 mm; sepaksi ≤ 0.02 mm; pekeliling ≤ 0.01 mm; silinder ≤ 0.02 mm | Spesifikasi peringkat produk untuk halaman aci licin tahan karat ini, bukan lalai untuk semua bahagian tahan karat. |
| Pengisaran ketepatan aci motor licin | Ra ≤ 0.4 μm | Ketepatan dimensi IT5–IT6; kelurusan ≤ 0.01 mm | Keupayaan aci licin berketepatan tanah yang diterbitkan terikat pada pengisaran dan pemeriksaan. |
| Aci motor berpijak | Selalunya Ra 0.4 μm atau lebih rendah pada galas kunci dan permukaan pengedap | Penekanan halaman adalah pada pemasangan berbilang diameter dan perhubungan ciri | Perkataan adalah setempat: galas kritikal dan zon pengedap menerima kemasan halus, bukan secara automatik keseluruhan aci berlangkah. |
| Aci motor berkelajuan tinggi | Ra 0.2–0.4 μm | Diameter luar h6 / h5; habisan aci ≤ 0.001–0.003 mm | Rangkaian produk berkelajuan tinggi di mana kemasan dipasangkan dengan geometri larian yang ketat. |
| Aci motor ultra ketepatan | Ra 0.05–0.2 μm pada kedudukan galas | Diameter luar h5; sepaksi ≤ 0.002 mm; larian jejari ≤ 0.003 mm | Julat diterbitkan paling ketat dalam perbandingan ini. Ia diskop secara jelas kepada kedudukan galas produk ketepatan ultra. |
Ia adalah bahawa kekasaran tergolong dalam kelas produk dan permukaan berfungsi. Menyalin Ra 0.05–0.2 μm dari kedudukan galas ultra ketepatan ke diameter kelegaan biasa akan mengubah proses dan beban pemeriksaan tanpa membuktikan manfaat dalam pemasangan.

Apa yang Ra kawal, dan apa yang tidak dapat dikawalnya
Ra ialah purata aritmetik bagi sisihan ketinggian dalam profil permukaan yang diukur. Ia berguna kerana ia mengurangkan kesan kompleks kepada nombor yang setanding. Kemudahan itu juga kelemahannya. Dua permukaan boleh berkongsi satu nilai Ra sambil mempunyai bentuk puncak, jarak atau arah tanda pemesinan yang berbeza.
Untuk lukisan aci motor, anggap Ra sebagai salah satu ahli set kawalan. Ia menerangkan tekstur halus. Ia tidak memberitahu kita sama ada diameternya betul, sama ada jurnal itu bulat atau sama ada dua tempat duduk galas berputar pada paksi yang sama.
| Kawalan | Soalan ia menjawab | Apa yang tidak dibuktikan | Cek kilang |
|---|---|---|---|
| Kekasaran permukaan (Ra) | Berapa besar purata sisihan profil halus? | Diameter, bulat, arah letak atau penjajaran ke jurnal lain | Penguji kekasaran permukaan pada zon yang ditentukan |
| Diameter dan sesuai | Adakah aci akan dipasang dengan lubang mengawan seperti yang dimaksudkan? | Sama ada permukaan berputar benar kepada paksi kerja | Pengukuran saiz dengan peralatan yang sesuai dengan toleransi |
| Kebulatan / silinder | Adakah bentuk jurnal itu bulat dan konsisten sepanjang panjangnya? | Hubungannya dengan galas jauh atau ciri pemacu | Pengukuran silinder |
| habis | Berapakah perbezaan permukaan terkawal semasa berputar pada paksi datum? | Tekstur permukaan mikroskopik | Pengukuran putaran kepada datum lukisan |
| Kelurusan | Adakah aci atau garis terbitannya kekal dalam zon lurus yang dibenarkan? | Kekasaran setempat atau padanan mengawan terakhir | Kaedah dipilih untuk ciri dan toleransi yang ditentukan |
Perbezaan ini menghalang kesilapan pembelian biasa: meluluskan sampel berkilat manakala perhubungan ciri adalah salah. Penampilan boleh berguna, tetapi hasil lukisan dan pemeriksaan perlu menerangkan fungsinya.
Aliran kerja kilang untuk menetapkan lukisan
Apabila nilai Ra belum diselesaikan, kami tidak akan bermula dengan membuka carta penamat. Kita akan mulakan dengan perhimpunan. Urutan di bawah menukar permintaan yang samar-samar untuk "aci licin" menjadi keperluan yang boleh diikuti oleh pengeluaran dan pemeriksaan.
Daripada komponen mengawan kepada kemasan yang boleh diukur
Perintah itu penting. Sasaran penamat tanpa zon fungsi yang ditentukan atau titik pengukuran masih tidak lengkap.
1. Tandakan apa yang menyentuh aci
Senaraikan bahagian mengawan pada setiap diameter. Cincin dalam galas, pengedap dinamik, timbunan pemutar dan kawasan pelepasan bebas tidak meminta perkara yang sama daripada logam. Jika bahagian mengawan tidak diketahui, tandakan keperluan untuk semakan daripada meminjam Ra terkecil di tempat lain pada lukisan.
2. Tetapkan paksi kerja dan sesuai
Pilih datum yang mewakili cara aci berputar dalam motor. Kemudian kawal jurnal kritikal ke paksi itu. Di sinilah toleransi diameter, runout dan silinder memasuki lukisan. Kekasaran harus menyokong keperluan tersebut, bukan menyokongnya.
3. Sapukan Ra pada panjang yang dibatasi
Tunjukkan jurnal yang tepat atau tanah kenalan. Pada aci berpijak, perambut boleh menunjuk kepada satu diameter dengan panjang yang ditentukan. Untuk trek pengedap pendek di dalam diameter tanah yang lebih panjang, kenal pasti zon sentuhan pengedap secara berasingan jika keperluan kemasannya berbeza.
4. Semak proses sebelum membekukan nilai
Persoalan praktikal ialah sama ada bahan, kekerasan, geometri dan kuantiti yang ditentukan boleh mengikut laluan penamat yang stabil. Jika aci dirawat haba, kemasan pengisaran biasanya mengikuti pengerasan supaya ia boleh mengeluarkan pergerakan yang disebabkan oleh rawatan haba dan mewujudkan saiz dan permukaan akhir.
5. Jadikan penerimaan tidak jelas
Tentukan di mana kesan kekasaran akan diambil dan dokumentasi yang diperlukan oleh pesanan itu. Pembekal dan pembeli tidak sepatutnya mendapati pada pemeriksaan akhir bahawa mereka mentafsir zon pengukuran secara berbeza.
Padankan penamat dengan laluan proses yang realistik
Kemasan permukaan tidak datang dari satu tetapan mesin secara berasingan. Keadaan bahan, elaun pusing, pergerakan rawatan haba, persediaan pengisaran, keadaan roda, penyejuk dan pengendalian semuanya menjejaskan permukaan akhir. Lebih ketat sasaran, lebih banyak keseluruhan laluan perlu menyokongnya.
kamiproses pemesinan aci ketepatantempat mengisar selepas rawatan haba. Perintah itu membolehkan operasi akhir membetulkan saiz dan permukaan selepas pengerasan. Untuk aci motor licin dikisar ketepatan, halaman produk semasa menerbitkan IT5–IT6, kelurusan ≤ 0.01 mm dan Ra ≤ 0.4 μm. Nilai tersebut dihantar sebagai satu set, bukan sebagai tiga tuntutan penamat yang tidak berkaitan.
| Peringkat proses | Tugasnya pada aci | Keputusan yang mempengaruhi kekasaran | Salah faham biasa |
|---|---|---|---|
| CNC berpusing | Mencipta diameter asas, bahu dan keadaan stok | Tinggalkan stok yang sesuai di zon kritikal yang akan dikisar nanti | Mengharapkan hantaran pusingan visual yang baik untuk menggantikan semua kawalan geometri akhir |
| Rawatan haba | Membina kekerasan atau keadaan mekanikal yang diperlukan | Benarkan pergerakan sebelum jurnal akhir selesai | Menamatkan diameter kritikal terlebih dahulu dan menganggap pengerasan tidak akan menggerakkannya |
| Pengisaran silinder | Menamatkan jurnal terpilih dan hubungannya dengan paksi aci | Pilihnya di mana geometri berpijak dan diameter fungsian yang berasingan mesti kekal berkaitan | Memilih proses hanya daripada nilai Ra |
| Pengisaran tanpa pusat | Kemasan diameter luar yang berterusan tanpa lubang tengah dengan cekap | Gunakannya di mana geometri dan strategi datum sesuai dengan sokongan tanpa pusat | Dengan mengandaikan setiap aci berbilang langkah boleh melalui tetapan yang sama |
| Ultra-kemasan / penggilap | Memurnikan lagi permukaan apabila keperluan fungsian memerlukannya | Gunakannya secara tempatan dan lindungi geometri yang telah ditetapkan | Menggunakan penggilap untuk membaiki diameter, kebulatan atau kehabisan |
Jika satu lukisan meletakkan Ra paling ketat pada setiap permukaan yang diputar, kami akan bertanya zon mana yang sebenarnya mengawan. Itu bukan percubaan untuk menurunkan kualiti. Ini adalah cara kami mengekalkan jurnal kritikal pada laluan terkawal tanpa menambah kerja kemasan pada benang, pelepasan dan diameter kelegaan yang tidak dapat meningkatkan prestasi motor.
Jadikan butiran kekasaran boleh diperiksa
Spesifikasi yang baik memberitahu pemeriksa tempat untuk meletakkan instrumen. "Ra 0.4" dalam nota umum tidak menjawabnya. “Ra ≤ 0.4 μm pada jurnal galas ØD untuk panjang L” sesuai. Simbol dan dimensi sebenar hendaklah mengikut piawaian lukisan yang digunakan oleh pembeli.
Halaman kilang semasa Guanshuo menyenaraikan tolok kemasan permukaan, tolok silinder, projektor dua dimensi, penguji kekerasan dan pusat ujian gear. Setiap instrumen menjawab soalan yang berbeza. Tolok kemasan permukaan mengesahkan Ra. Peralatan silinder memeriksa bentuk dan geometri berputar yang berkaitan. Projektor menyokong profil dan dimensi ciri. Pelan pemeriksaan lengkap menghantar setiap keperluan ke alat yang betul.
Untuk setiap butiran Ra kritikal, kenal pasti permukaan, panjang paksinya dan sebarang alur atau tepi yang dikecualikan. Jika arah pengukuran, pelan pensampelan atau laporan penuh penting kepada proses penerimaan anda, bersetuju mengenainya sebelum pengeluaran dan bukannya menambahnya selepas bahagian siap.

Lima kesilapan lukisan akan kami selesaikan sebelum pengeluaran
1. Ra terendah hanya muncul dalam blok tajuk
Kami akan bertanya sama ada ia terpakai kepada keseluruhan bahagian atau hanya jurnal kritikal. Penyelesaiannya adalah untuk mengekalkan kemasan umum yang realistik dan menambah serlahan ciri setempat di mana pemasangan memerlukan lebih banyak.
2. Jurnal galas mempunyai Ra tetapi tidak sesuai
Penamat tidak dapat memberitahu kami bagaimana galas akan dipasang. Tambahkan toleransi diameter atau keperluan kesesuaian dan hubungan geometri yang berkaitan.
3. Tanah meterai tidak mempunyai sempadan yang ditetapkan
Pengisar dan pemeriksa perlu mengetahui panjang sentuhan sebenar. Tandakan tanah, kemudian bawa kemasan dan sebarang keperluan arah dari reka bentuk meterai yang dipilih.
4. Penggilapan dijangka dapat memperbaiki kehabisan
Menggilap boleh memperhalusi tekstur. Ia tidak mewujudkan hubungan yang hilang antara dua jurnal. Runout perlu dibina ke dalam datum, persediaan, laluan pengisaran dan pelan pemeriksaan.
5. Nilai halaman produk disalin tanpa skop produknya
Ra 0.05–0.2 μm muncul pada halaman aci ultra ketepatan kami untuk kedudukan galas. Ia tidak sepatutnya menjadi nota lalai pada setiap RFQ aci. Mulakan dengan keperluan pemasangan, kemudian gunakan keupayaan produk yang berkaitan sebagai rujukan kebolehlaksanaan.
Senarai semak RFQ permukaan aci motor
RFQ yang bersih memberikan kilang maklumat yang mencukupi untuk memetik proses, bukan hanya bentuk logam. Sebelum menghantar lukisan aci motor, semak perkara berikut.
- Gred bahan dan keadaan rawatan haba dinyatakan.
- Zon bearing, meterai, rotor, gear, takal dan gandingan dikenal pasti.
- Setiap permukaan kritikal mempunyai diameter jelas, sempadan paksi dan nilai Ra.
- Padanan yang diperlukan dan rujukan datum boleh dilihat pada lukisan.
- Habisan, kelurusan, kebulatan atau kesilinderan ditentukan di mana fungsi memerlukannya.
- Butiran permukaan meterai mengikut keperluan meterai atau sistem yang dipilih.
- Kawasan tidak berfungsi tidak secara tidak sengaja dipegang pada kemasan tempatan yang paling ketat.
- Kuantiti, peringkat sampel dan jangkaan laporan pemeriksaan disertakan.
- Mana-mana permukaan yang dilindungi atau penampilan kritikal ditandakan untuk pengendalian dan pembungkusan.
Jika lukisan masih di peringkat konsep, hantar maklumat bahagian mengawan bersamanya. Kami boleh menyemak zon mana yang secara logiknya memerlukan pusingan, pengisaran atau penyudah lanjut, kemudian kembalikan soalan sebelum harga dibina berdasarkan tafsiran yang salah.
Soalan lazim
Apakah kekasaran permukaan biasa untuk aci motor?
Tiada nilai Ra tunggal untuk setiap aci motor atau setiap permukaan pada satu aci. Halaman produk semasa Guanshuo menerbitkan Ra ≤ 0.8 μm untuk produk aci licin tahan karat, Ra ≤ 0.4 μm untuk aci licin dikisar ketepatan, Ra 0.2–0.4 μm untuk aci berkelajuan tinggi, dan Ra 0.05–0.2 μm pada kedudukan galas aci ultra ketepatan. Pilih nilai dari bahagian mengawan, kelajuan, kesesuaian dan permukaan berfungsi daripada menyalin nombor terendah.
Sekiranya keseluruhan aci motor mempunyai nilai Ra yang sama?
Selalunya tidak. Jurnal galas, tanah pengedap, tempat duduk rotor dan ciri pemacu melaksanakan kerja yang berbeza. Berikan serlahan ciri kemasan permukaan tempatan zon kritikal dan gunakan kemasan am yang praktikal untuk kawasan tidak berfungsi. Ini memastikan lukisan jelas dan mengelak daripada membayar untuk ketepatan yang tidak membantu pemasangan.
Adakah nilai Ra yang lebih rendah bermakna aci mempunyai kualiti yang lebih baik?
Hanya jika kekasaran yang lebih rendah memenuhi aplikasi dan geometri yang lain adalah betul. Ra tidak membuktikan diameter, kebulatan, silinder, kelurusan atau kehabisan. Aci berkualiti tinggi perlu memenuhi spesifikasi fungsi yang lengkap; nombor kemasan permukaan terkecil sahaja tidak menjadikannya lebih baik.
Bolehkah menggilap kehabisan aci yang betul atau galas yang salah muat?
Tidak. Menggilap boleh menapis tekstur permukaan, tetapi ia bukan pengganti untuk mengawal diameter dan geometri. Kesesuaian dan kehabisan galas mesti diwujudkan melalui datum pemesinan, urutan proses, persediaan pengisaran dan pemeriksaan yang sesuai.
Apakah maklumat yang perlu disertakan dengan petak bual Ra aci motor?
Kenal pasti permukaan tepat dan panjang paksi, kemudian sertakan padanan mengawan, datum dan kawalan geometri yang berkaitan. Untuk tanah meterai, tambahkan sebarang keperluan arah permukaan atau tekstur daripada reka bentuk meterai yang dipilih. Nyatakan juga laporan pemeriksaan atau keperluan pensampelan apabila ia menjejaskan penerimaan pesanan.
Hantarkan lukisan aci kepada kami, bukan hanya sasaran Ra
Tandakan galas, pengedap dan permukaan muat jika ia tidak jelas. Pasukan pembuatan Guanshuo boleh menyemak zon berfungsi, laluan pengisaran dan titik pemeriksaan sebelum sebut harga.
Minta semakan lukisan