Diameter jurnal yang betul tidak menjamin bahawa galas akan terletak pada muka pengesannya. Sudut antara kedua-dua permukaan tersebut, dan dimensi yang mengarah ke bahu seterusnya, patut disemak sendiri.
Apabila perhimpunan berhenti hampir di bahu, mengurangkan diameter aci adalah tekaan pertama yang mahal. Lubang mungkin sudah muat dengan betul. Pertembungan sudut, burr atau dimensi paksi yang salah boleh menghasilkan masalah pemasangan yang tidak dapat diselesaikan oleh hantaran lain ke atas jurnal.
Keutamaan kami pada semakan lukisan adalah untuk mengenal pasti permukaan sentuhan yang dimaksudkan terlebih dahulu. Kami ingin tahu di mana gelang galas harus diletakkan, apa yang menahannya dari sisi lain, dan permukaan mana yang mesti kekal jelas. Kemudian kita boleh membincangkan cara mesin dan memeriksa bahagian tersebut.
Mulakan dengan cincin yang perlu menyentuh bahu
Bahu pada aci biasanya menempatkan cincin dalam galas. Diameternya mesti memberikan sokongan yang mencukupi tanpa menghubungi bahagian yang sepatutnya kekal bebas. Had pengilang galas membantu menentukan sampul surat itu. Bahu yang lebih tinggi bukanlah peningkatan secara automatik.
Tunjukkan juga susunan pengekalan. Bahu menghentikan pergerakan ke arah mukanya; ia tidak dengan sendirinya menghalang pergerakan dari muka itu. Bergantung pada reka bentuk, komponen lain, kacang, ciri penahan atau kesesuaian yang ditentukan mungkin memberikan sekatan yang bertentangan. Pastikan keputusan itu kelihatan pada lukisan pemasangan.
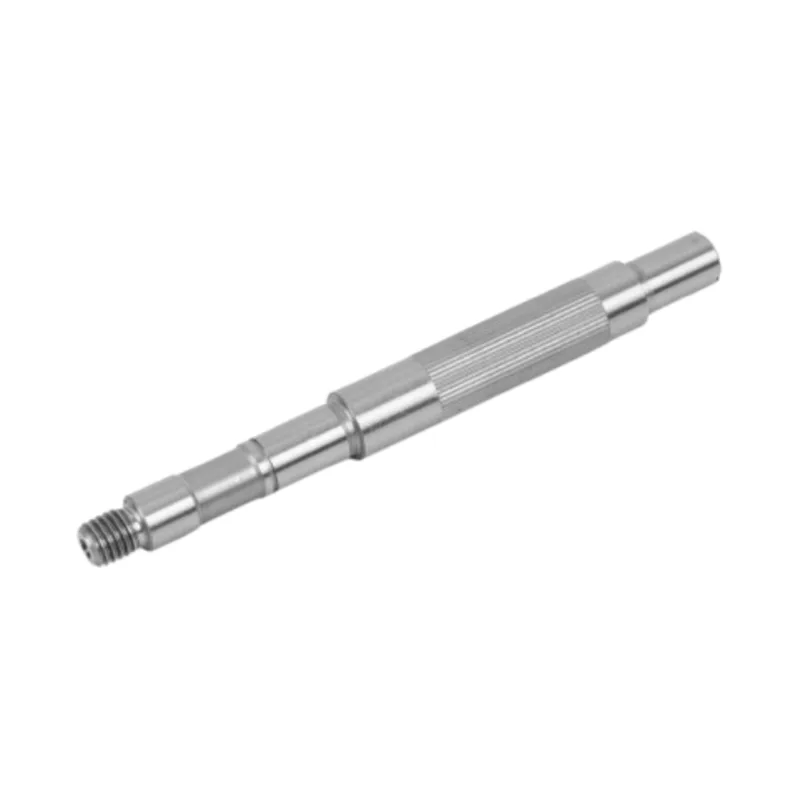
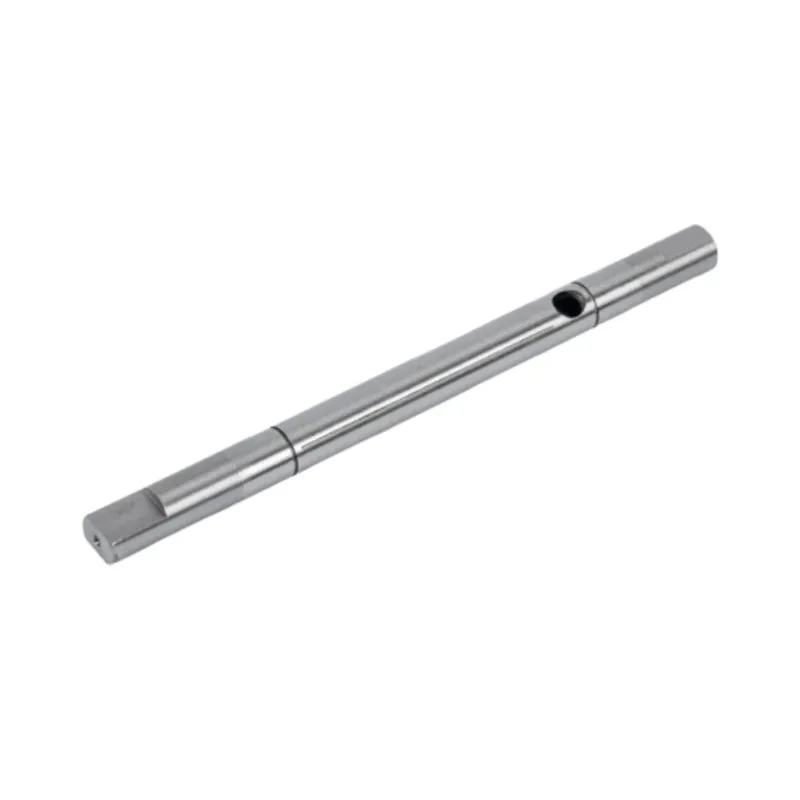
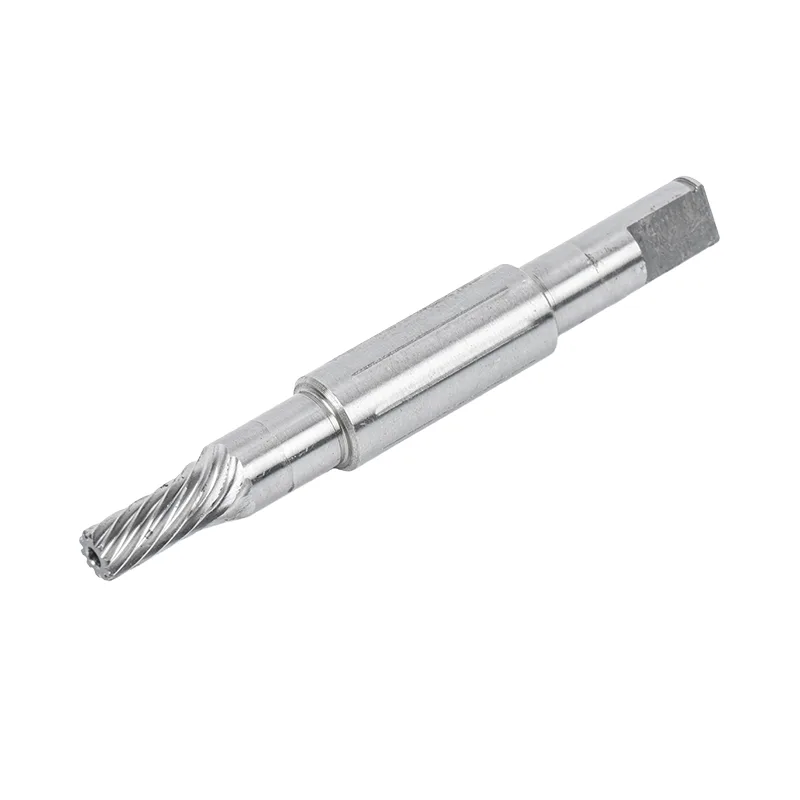
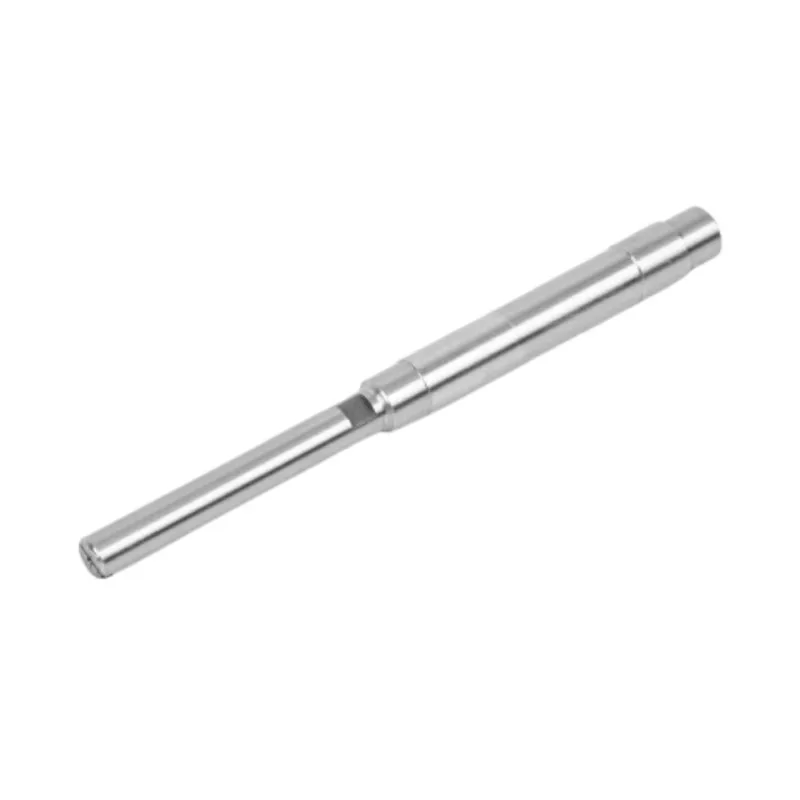
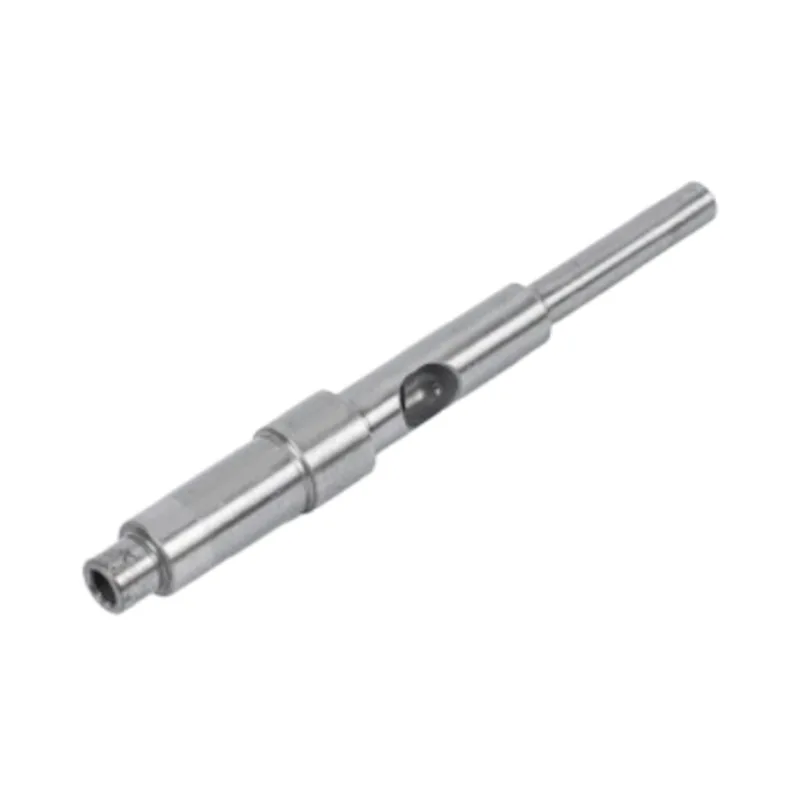
Thejulat aci motor melangkahtermasuk reka bentuk satu langkah dan dua langkah. Memilih antara mereka hendaklah mengikut bilangan dan lokasi antara muka berfungsi. Menambah langkah kerana ia kelihatan seperti perhentian yang mudah juga menambah permukaan dan dimensi untuk dihasilkan.
Fillet yang berguna juga mesti meninggalkan ruang untuk sudut galas
Jejari peralihan menempati ruang di mana jurnal bertemu bahu. Jika ia menceroboh ke dalam sampul sudut gelang galas, gelang boleh menghubungi jejari sebelum muka sisinya mencapai bahu. Perhimpunan mungkin kelihatan hampir terduduk sementara muka lokasi yang dimaksudkan masih dipunggah.
Gunakan sebutan galas yang tepat dan saiz aci dan bahu yang disyorkan. Jangan simpulkan jejari aci yang dibenarkan dari sudut bulat dalam gambar katalog. Dimensi chamfer galas dan fillet aci maksimum yang dibenarkan adalah entri lukisan yang berbeza.
Guanshuospesifikasi aci dua langkahmenyenaraikan jejari peralihan yang boleh disesuaikan R0.5 hingga R2 mm. Julat itu menerangkan geometri aci yang tersedia. Ia bukan kebenaran untuk menggunakan mana-mana jejari dalam julat itu dengan sebarang galas.
Pilih antara jejari yang serasi dan pelepasan yang disemak
Untuk geometri bahu yang setanding, peralihan lancar yang lebih besar secara amnya mengurangkan kepekatan tegasan tempatan. Itulah sebabnya hanya membuat sudut lebih tajam layak mendapat semakan beban. Potongan bawah boleh memberikan kelegaan pemesinan dan tempat duduk, tetapi ia mengeluarkan bahan dan mencipta geometri tempatannya sendiri.
Jika aci memerlukan jejari yang lebih besar daripada susunan galas yang diterima, pengatur jarak lega atau susunan yang berbeza mungkin patut dinilai. Mana-mana spacer tambahan juga mengubah dimensi paksi. Pereka bentuk aci harus menyemak kekuatan dan pemasangan yang terhasil, daripada menganggap spacer sebagai pembetulan percuma.
Diameter berasingan, orientasi bahu dan lokasi paksi
Halaman produk rasmi memberikan titik permulaan yang berguna, tetapi kawalan menerangkan perkara yang berbeza. Pastikan nama dan arah mereka tetap utuh apabila memindahkannya ke RFQ.
| Spesifikasi produk yang diterbitkan | Apa yang dikawalnya | Apa yang masih perlu ditentukan |
|---|---|---|
| Diameter aci kerja satu langkah: g6/h6 | Zon toleransi diameter aci yang dipilih | Zon mana yang digunakan, saiz nominal dan lubang mengawan. Ini bukan cadangan muat galas universal. |
| Serenjang bahu satu langkah: ≤0.02 mm | Orientasi muka hujung langkah | Datum yang dirujuk dan muka terkawal sebenar |
| Lebar langkah tunggal dua langkah: 3 hingga 8 mm, toleransi ±0.02 mm | Lebar langkah paksi individu | Jarak terpasang yang penting dan timbunan toleransi penuhnya |
| Larian jejari jurnal dua langkah: ≤0.02 mm | Kehabisan permukaan jurnal | Persediaan datum dan lokasi pengukuran; ini bukan nilai habis muka paksi |
| Fillet peralihan dua langkah: R0.5 hingga R2 mm, boleh disesuaikan | Geometri sudut yang dicadangkan | Keserasian dengan bahagian mengawan dan kes beban |
Sumber:spesifikasi produk satu langkahdan jadual produk dua langkah yang dipautkan di atas. Jadual menatal secara mendatar pada skrin kecil.
Untuk bahu pengesanan, orientasi muka dan kedudukan paksi adalah keperluan yang berasingan. Muka boleh duduk pada jarak yang betul di sepanjang aci dan masih dicondongkan berbanding paksi yang dimaksudkan. Ia juga boleh berserenjang tetapi dalam kedudukan paksi yang salah. Pemeriksaan diameter tidak menjawab kedua-dua soalan.
Dua lebar langkah yang boleh diterima boleh menghasilkan jumlah yang tidak boleh diterima
Lukisan dengan beberapa dimensi pendek dan berantai boleh menyembunyikan jarak yang digunakan oleh pemasangan. Jika spacer atau komponen yang dipasang menjangkau dua daripada dimensi tersebut, kelegaan bergantung pada jumlahnya.
Timbunan paksi yang berfungsi, dengan andaian yang jelas
Andaikan dua dimensi lukisan paksi berturut-turut, A hingga B dan B hingga C, adalah setiap 6.00 ±0.02 mm. Nominal 6 mm adalah ilustrasi; ±0.02 mm ialah toleransi lebar langkah individu yang disenaraikan untuk produk dua langkah Guanshuo. Ia bukan secara automatik toleransi jarak A-to-C gabungan.
LAC= LAB+ LBC
Minimum: 5.98 + 5.98 = 11.96 mm
Maksimum: 6.02 + 6.02 = 12.04 mm
Jumlah kes terburuk ialah 12.00 ±0.04 mm. Sekarang andaikan timbunan mengawan yang ditentukan secara bebas menjangkau jarak tersebut dan berukuran 11.96 ±0.01 mm. Takrifkan kelegaan geometri yang terhasil sebagai G= LACtolak panjang timbunan mengawan.
| keadaan | Pengiraan | Pembersihan G |
|---|---|---|
| Nominal | 12.00 − 11.96 | 0.04 mm |
| Kelegaan minimum | 11.96 − 11.97 | −0.01 mm |
| Kelegaan maksimum | 12.04 − 11.95 | 0.09 mm |
Dimensi yang dibenarkan boleh menghasilkan gangguan geometri dan bukannya jurang positif yang dicadangkan oleh nilai nominal. Ini ialah contoh aritmetik kes terburuk, bukan ramalan pengedaran kelompok atau pengiraan pramuat galas. Ia menganggap keterlaluan dimensi boleh berlaku bersama-sama dan tidak termasuk ubah bentuk suhu dan keanjalan.
Jika A-to-C ialah keperluan fungsian, letakkan kawalan yang sesuai pada jarak tersebut dan rancang cara untuk menghasilkannya. Menggantikan dimensi berantai dengan dimensi langsung boleh menjadikan keperluan lebih jelas, tetapi ia tidak meningkatkan proses dengan sendirinya. Elakkan toleransi pendua yang bercanggah; mengenal pasti sebarang dimensi rujukan menggunakan konvensyen lukisan yang digunakan.
Kami lebih suka membincangkan jurang pemasangan yang dibenarkan sebelum memetik daripada menemui pada kelulusan sampel bahawa pembeli bertujuan ±0.02 mm merentas keseluruhan ciri. Itu adalah keperluan yang berbeza daripada ±0.02 mm pada setiap dua lebar.
Tunjukkan di mana alat dibenarkan selesai
Proses satu langkah Guanshuo boleh memesin diameter luar, muka langkah dan chamfer dalam satu pengapit. Produk ini juga menyokong pengisaran ketepatan tambahan pada permukaan luar. Operasi tersebut memerlukan geometri yang serasi di bahu.
Pada lukisan, bezakan chamfer masuk daripada fillet bahu. Talang masuk membantu komponen bermula pada aci; ia tidak menyelesaikan pertembungan di hujung jurnal. Jika proses memerlukan kelegaan pengisaran di sebelah muka pengesan, tentukan pelepasan yang dibenarkan dan bukannya meninggalkan nota "tepi pecah" generik untuk menutupi kawasan tersebut.
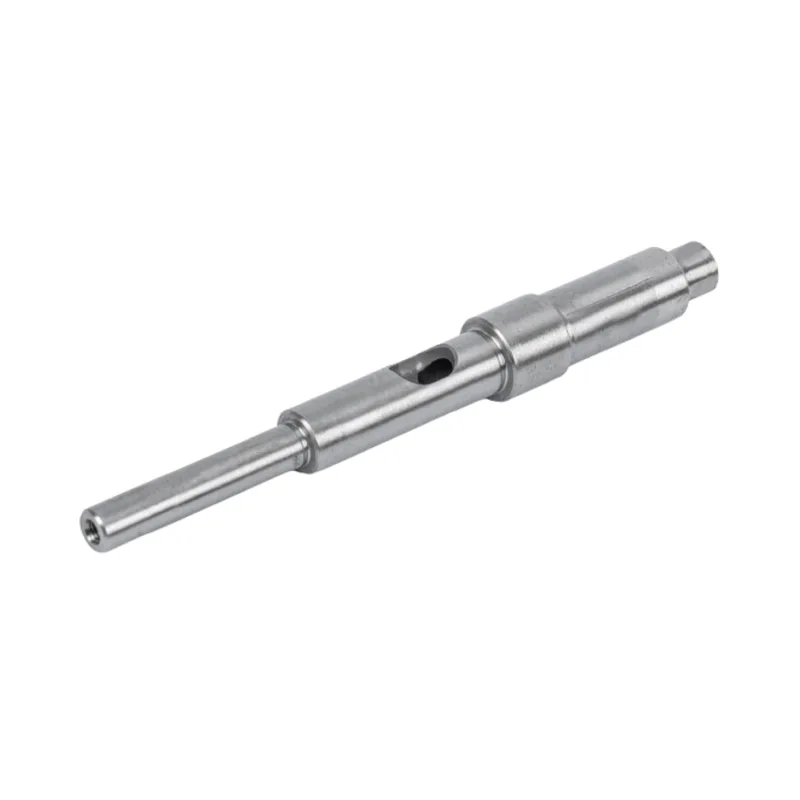
Pelepasan harus mempunyai lebar, kedalaman dan bentuk peralihan yang dipersetujui. Ia mesti meninggalkan bahan yang mencukupi dan panjang jurnal yang boleh digunakan untuk reka bentuk yang diluluskan. Jangan biarkan alur yang tidak ditentukan menjadi cara pembekal untuk menjadikan dua permukaan yang tidak serasi boleh dimesin.
Di mana rawatan haba diperlukan, bersetuju dengan diameter dan muka yang menerima kemasan akhir selepas itu. Theproses pemesinan aci ketepatanmenerangkan mengapa pengisaran akhir mengikut rawatan haba pada laluan yang berkaitan. Hubungan bahu-ke-jurnal hendaklah diperiksa dalam keadaan siap, tidak diandaikan daripada persediaan pusingan awal.
Apabila galas tidak akan duduk, simpan bukti
Jangan segera menggilap jurnal atau mengisar bahu. Rekod pertama tempat pemasangan berhenti dan periksa kawasan hubungan yang dimaksudkan. Menukar bahagian sebelum mengukurnya boleh mengeluarkan petunjuk yang membezakan masalah diameter daripada masalah sudut atau lokasi paksi.
| Pemerhatian | Cek berguna | Keputusan yang disokongnya |
|---|---|---|
| Cincin itu berhenti dekat dengan bahu | Bandingkan profil peralihan aci dengan sudut mengawan; semak burr atau serpihan | Tentukan sama ada muka yang dimaksudkan boleh bersentuhan sebelum mengubah kesesuaian |
| Cincin tidak mencapai kedudukan paksinya walaupun sudut yang jelas | Ukur lokasi bahu berfungsi dan panjang komponen mengawan sebenar | Asingkan masalah susunan paksi daripada halangan tempat duduk |
| Sentuhan berbeza-beza di sekitar bahu | Semak geometri muka dan kebersihan berbanding dengan datum yang dipersetujui | Kenal pasti isu muka atau persediaan daripada memanggilnya kehabisan jurnal |
| Dimensi individu lulus, tetapi pelepasan pemasangan gagal | Kira dan ukur timbunan berfungsi lengkap | Semak had penerimaan lukisan merentas komponen |
Pemerhatian ini adalah gesaan penyiasatan, bukan diagnosis dari penampilan sahaja. Untuk pemeriksaan, tentukan datum jurnal, bahu yang sedang diperiksa dan persediaan instrumen. kamipanduan laporan QC aci motormenerangkan cara menyambungkan nilai yang dilaporkan kepada keperluan lukisan.
Apa yang kita perlukan untuk menyemak lukisan aci berperingkat
- Bahagian pemasangan dan penetapan galas tepat atau komponen mengawan, dengan dimensi antara muka yang berkaitan.
- Bahan aci, keadaan akhir, beban operasi dan sebarang lokasi kritikal keletihan.
- Jurnal sesuai, mencari wajah dan datum yang digunakan untuk mengaitkannya.
- Jejari peralihan atau pelepasan, termasuk had yang dibenarkan.
- Jarak paksi berfungsi, susunan kelegaan atau pramuat yang diperlukan, dan toleransi bahagian mengawan yang berkaitan.
- Keperluan permukaan akhir, kaedah pemeriksaan dan sebarang masalah tempat duduk yang diperhatikan.
Hantar butiran mengawan dengan lukisan aci. Ia memberi kita asas untuk menyemak sudut, merancang laluan penamat dan bersetuju dengan perkara yang mesti ditunjukkan oleh sampel pertama. Untuk pilihan bentuk aci dan ciri pemacu yang lebih luas, gunakanpanduan pemilihan aci motor.
Soalan lazim
Apakah jejari fillet yang patut digunakan oleh aci motor berperingkat?
Pilih jejari daripada keperluan beban aci dan sampul penjuru yang dibenarkan oleh komponen mengawan. Guanshuo menyenaraikan peralihan R0.5 hingga R2 mm yang boleh disesuaikan untuk aci dua langkahnya, tetapi julat produk itu bukanlah spesifikasi kelegaan galas universal.
Adakah bahu menghilangkan keperluan untuk pengekalan paksi?
Bahu menghadkan pergerakan ke arah mukanya. Perhimpunan masih memerlukan cara sekatan yang sesuai dalam arah yang bertentangan di mana permohonan memerlukannya. Tunjukkan susunan pengekalan yang lengkap dan bukannya menganggap bahu sahaja menempatkan bahagian kedua-dua arah.
Adakah toleransi lebar langkah ±0.02 mm digunakan pada jumlah panjang berlangkah?
Tidak secara automatik. Jika dua lebar berturut-turut masing-masing dikawal kepada ±0.02 mm, jumlahnya boleh berbeza-beza sebanyak ±0.04 mm dalam susunan terburuk. Jumlah fungsian yang lebih ketat memerlukan kawalan dimensi dan pembuatan yang dipersetujui sendiri.
Patutkah masalah tempat duduk bearing dibetulkan dengan mengurangkan diameter aci?
Hanya selepas pemeriksaan mengenal pasti diameter atau kesesuaian sebagai punca. Pertembungan fillet, burr, ralat muka atau susunan paksi yang salah boleh menghalang tempat duduk yang betul walaupun saiz jurnal boleh diterima.