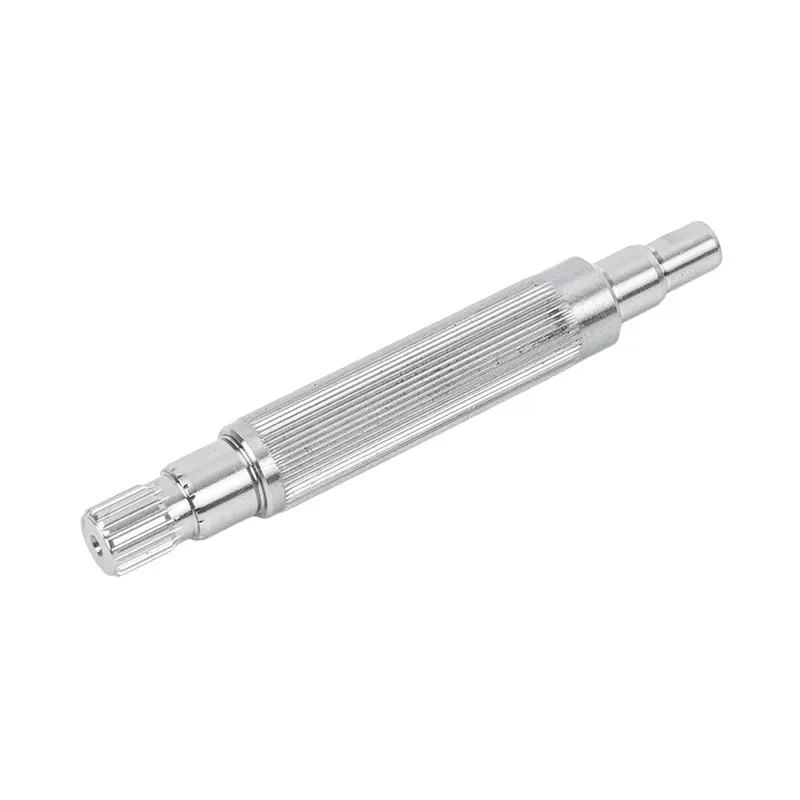
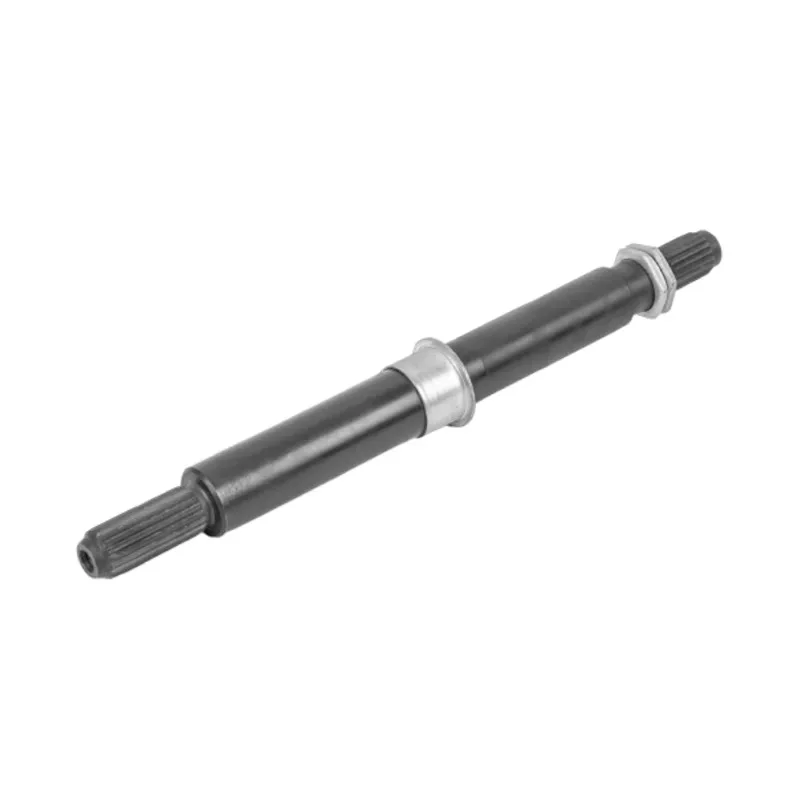
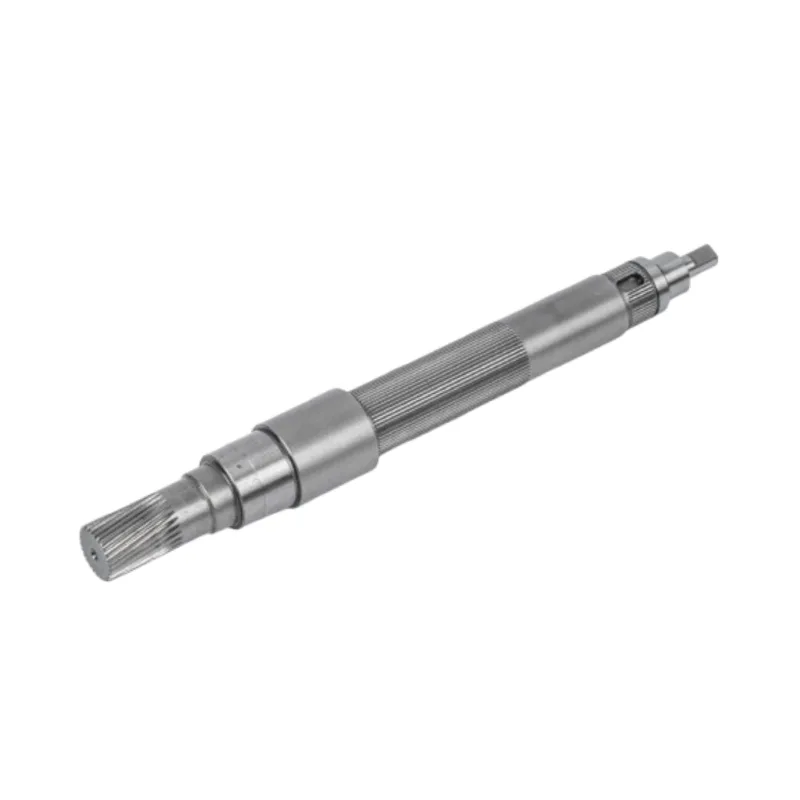
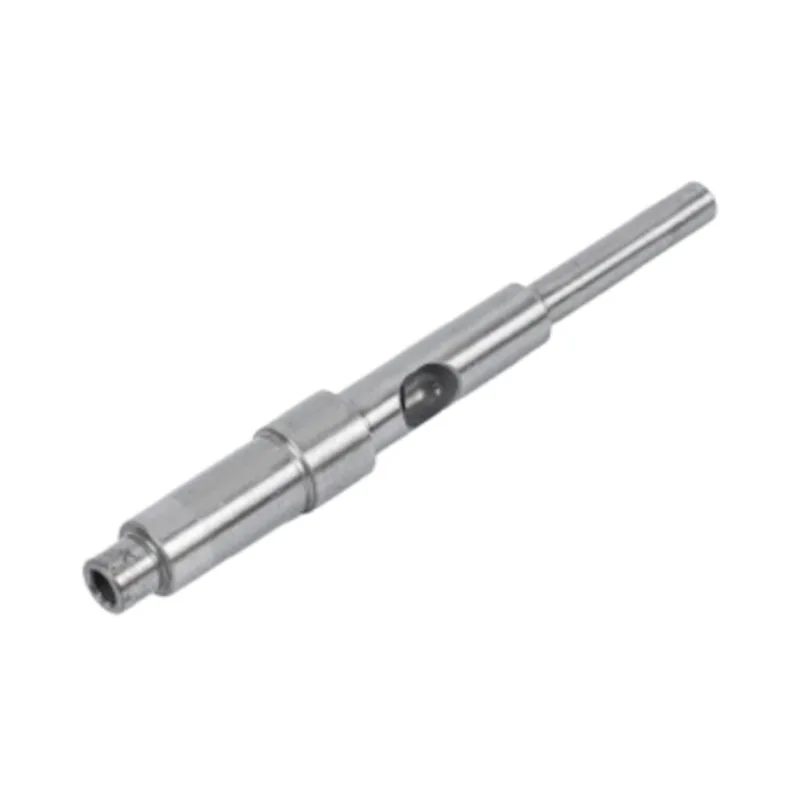
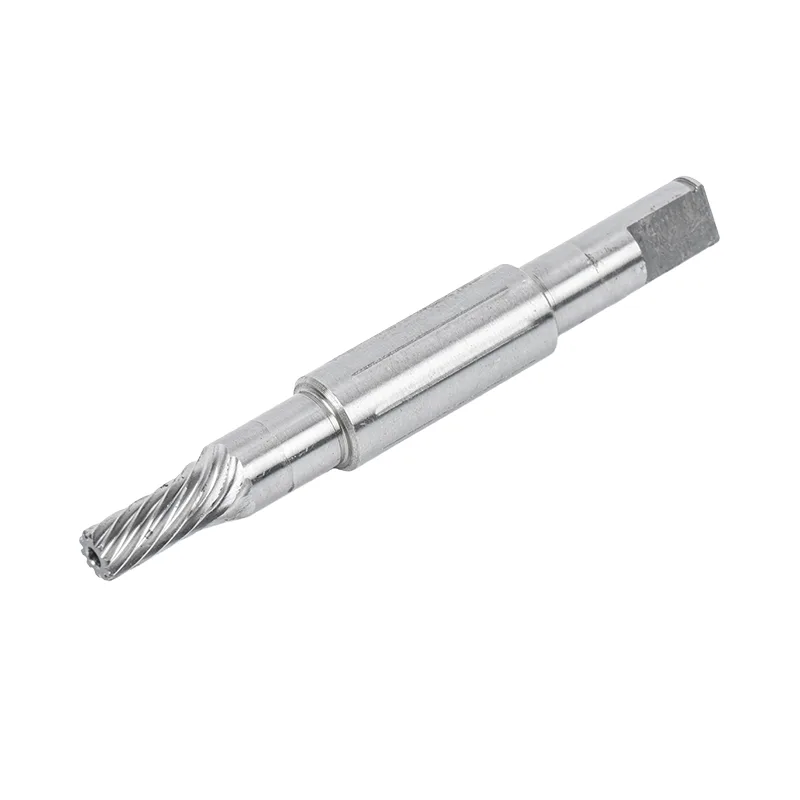
Jawapan pantasPemesinan aci ketepatan menukarkan bar keluli menjadi aci motor siap melalui enam stesen: pemeriksaan bahan, pemusingan dan pengilangan CNC, pemotongan spline atau gear, rawatan haba, pengisaran ketepatan dan pemeriksaan akhir. Pengisaran sentiasa datang selepas pengerasan, kerana rawatan haba menggerakkan logam. Urutan itulah yang memegang toleransi IT5 hingga IT6, kelurusan dalam 0.01 mm, dan kemasan permukaan Ra≤0.4 μm pada aci siap.
A selesaiaci motornampak simple. Bar keluli terang, beberapa langkah, mungkin jalan kunci. Apa yang disembunyikan oleh penampilan itu ialah laluan enam mesin, dua jabatan, dan satu set keputusan yang perlu berlaku dalam susunan yang betul. Tersalah order dan acinya lusuh. Artikel ini berjalan di lantai di Guanshuo Precision, stesen demi stesen, dan menerangkan perkara yang setiap satu menyumbang kepada bahagian siap.
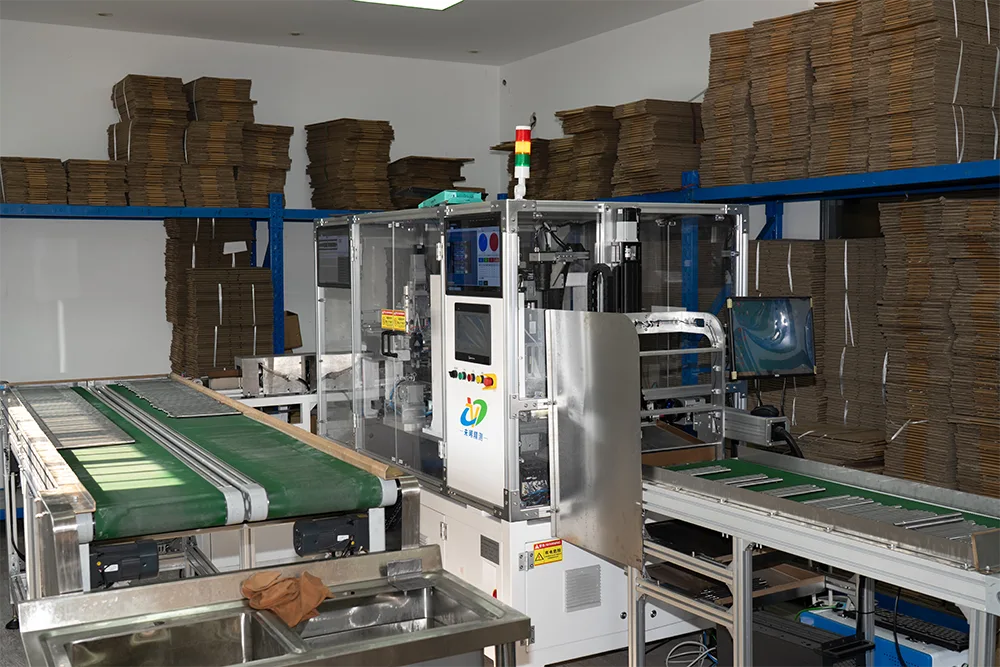
Setiap aci mengikuti tulang belakang yang sama. Aci mudah melangkau satu atau dua stesen. Aci yang dikeraskan menggunakan keenam-enamnya.
| # | Stesen | Apa yang ditetapkan |
|---|---|---|
| 1 | Pemeriksaan bahan masuk | Gred, kimia dan keadaan bar |
| 2 | CNC memusing dan mengisar | Diameter, langkah, benang, alur kunci |
| 3 | Hobbing dan pemotongan spline | Spline dan gigi gear |
| 4 | Rawatan haba | Kekerasan, kekuatan, kehidupan keletihan |
| 5 | Pengisaran silinder dan tanpa pusat | Saiz akhir, bulat, kemasan |
| 6 | Pemeriksaan akhir | Bukti bahawa bahagian itu memenuhi lukisan |
Aci bermula sebagai stok bar. Sebelum potongan tunggal dibuat, bar diperiksa terhadap lukisan. Gred, sijil kilang, diameter dan keadaan permukaan semuanya akan disahkan.
Stesen ini kelihatan seperti kertas kerja, tetapi ia menghalang jenis kegagalan yang paling mahal. Jika gred yang salah memasuki kedai, tiada siapa yang perasan sehingga rawatan haba gagal mencapai kekerasan. Pada masa itu masa pemesinan sudah dibelanjakan. Guanshuo menjalankan aci dalam keluli karbon 45#, keluli aloi 40Cr dan 4140, keluli pengerasan sarung 20CrMnTi dan tahan karat 304 atau 316L, jadi kekeliruan gred adalah risiko sebenar yang terperangkap di sini.
Di sinilah aci terbentuk. Bar dipusingkan kepada diameter kasarnya, tangga dipotong, dan kerja pengilangan menambah alur kunci, flat dan lubang silang.
Butiran penting ialah berapa banyak persediaan yang diperlukan. Setiap kali bahagian tidak diapit dan dikepit semula, ralat kecil berlaku di antara ciri. Mesin pengisar putar memotong ciri pusingan dan pengilangan dalam satu pengapit, jadi alur kunci kekal pada diameter yang didudukinya. Guanshuo menjalankan 3 mesin gabungan turn-mill dan 2 pusat pemesinan bersama kira-kira 60 mesin CNC am, jadi aci yang kompleks boleh dialihkan ke mesin persediaan tunggal manakala yang lebih mudah dijalankan dalam jumlah di tempat lain.
Pakar mesin meninggalkan stok pengisaran pada jurnal di sini, biasanya beberapa persepuluh milimeter. Terlalu sedikit dan pengisaran tidak dapat membersihkan herotan daripada pengerasan. Terlalu banyak dan mengisar mengambil masa lebih lama dan memanaskan bahagian. Menilai elaun itu adalah salah satu kemahiran senyap kedai aci.

Aci yang memacu melalui gigi dan bukannya kunci pergi ke jabatan hobbing. Hob memotong spline atau bentuk gear apabila aci berputar mengikut masa dengan pemotong. Guanshuo menjalankan 6 mesin hobbing untuk kerja ini.
Ketepatan spline diukur dengan ralat pembahagian, iaitu seberapa sekata jarak gigi di sekeliling aci. Gigi yang tidak rata bermakna sesetengah gigi membawa lebih banyak beban daripada yang lain, dan gigi tersebut gagal terlebih dahulu. Toleransi dipegangaci berselimencerminkan bentuk:
| Borang spline | Ralat pembahagian | Perwatakan |
|---|---|---|
| Involute | ≤0.015 hingga 0.03 mm | Memusatkan diri, fillet akar yang besar, kekuatan keletihan terbaik |
| segi empat tepat | ≤0.02 mm | Kuat di bawah hentaman dan beban luar pusat |
| segi tiga | ≤0.01 hingga 0.02 mm | Gigi halus, mementingkan diri sendiri, untuk beban yang lebih ringan |
Rupi gigi spline involute selesai hingga Ra≤0.8 hingga 1.6 μm, dengan simetri spline dipegang hingga ≤0.02 mm. Permukaan itu penting kerana rusuk menggelongsor sedikit di bawah beban, dan rusuk yang kasar menjadi resah dan haus. Fillet akar gigi dipotong kepada R0.3 hingga R0.8, yang menyebarkan tekanan pada akar dan bukannya menumpukan perhatiannya. Fillet akar adalah tempat gigi spline retak, jadi jejari ini adalah ciri keletihan, bukan kosmetik.
Pemesinan memberikan aci bentuknya. Rawatan haba memberikan kekuatannya. Bahagian itu dipadamkan dan dibaja untuk keliatan teras, atau aruhan mengeras di mana hanya permukaannya perlu keras.
Laluan mana bergantung pada tugas. Aci yang mesti menahan lenturan keletihan melalui keseluruhan bahagiannya dikeraskan. Aci yang memerlukan jurnal galas keras di atas teras yang keras mendapat pengerasan aruhan pada jurnal itu sahaja. Gred pengerasan kes seperti 20CrMnTi dikarburkan, yang membina kulit keras di atas teras yang lembut dan menyerap hentakan. Kekerasan siap biasa berjalan 42 hingga 48 HRC, dan aci gred gelendong pergi ke 60 hingga 65 HRC.
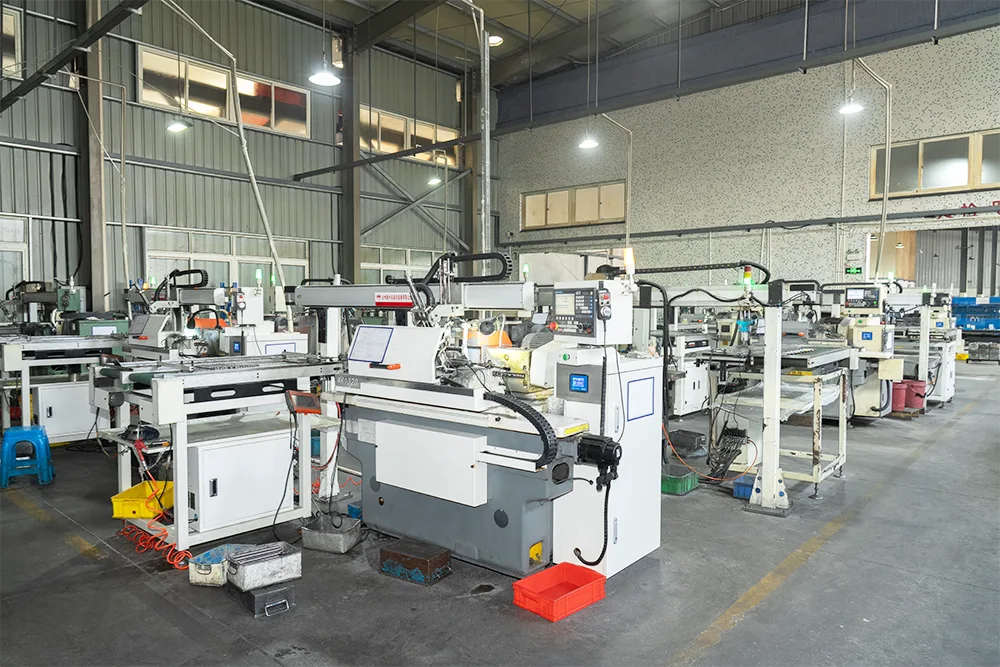
Pengisaran adalah di mana aci menjadi bahagian ketepatan. Semua sebelum ini adalah persediaan. Guanshuo menjalankan 26 pengisar silinder CNC dan 6 pengisar tanpa pusat berketepatan tinggi, yang merupakan blok peralatan tunggal terbesar di kilang.
Aci dipegang di antara pusat dan tanah satu diameter pada satu masa. Kerana ia menghidupkan lubang tengahnya sendiri, setiap jurnal berakhir dengan sepusat dengan setiap jurnal yang lain. Ini ialah kaedah untuk aci berlangkah, tempat duduk galas, dan apa-apa sahaja yang diameternya mestilah benar antara satu sama lain.
Aci terletak pada bilah antara roda pengisar dan roda pengawal selia, tanpa pusat sama sekali. Bahagian suapan melalui secara berterusan. Ia pantas, dan ia sangat baik untuk menahan satu diameter yang konsisten ke bawah aci yang panjang dan langsing tanpa bahagiannya terpesong. Ini adalah kaedah untuk biasaaci licindalam jumlah.
| Pengisaran silinder | Pengisaran tanpa pusat | |
|---|---|---|
| Bahagian diadakan | Antara pusat | Pada bilah, tidak disokong |
| Terbaik di | Konsentrik antara diameter | Konsisten saiz sepanjang panjang |
| Sut | Aci berlangkah dan berdiameter | Aci biasa yang panjang, isipadu tinggi |
| Throughput | Lebih perlahan, bahagian demi bahagian | Suapan yang pantas dan berterusan |
Kebanyakan aci menggunakan kedua-duanya. Pengisaran tanpa pusat menjadikan badan biasa menjadi saiz dengan cepat, kemudian pengisaran silinder menamatkan jurnal kritikal. Bersama-sama mereka menyampaikan ketepatan IT5 kepada IT6, kelurusan dalam 0.01 mm, dan Ra≤0.4 μm. Dengan pas ultra-penamat, permukaan boleh mencapai Ra 0.2 μm.

Penyejuk bukan perincian di sini. Aliran penyejuk yang kering atau bermatlamat buruk membolehkan permukaan menjadi panas, yang boleh membakar lapisan tanah dan meninggalkan bintik-bintik lembut tidak kelihatan pada mata. Operator memerhatikan keadaan pakaian roda dan aliran penyejuk dengan teliti semasa mereka melihat bacaan saiz.
Aci tidak selesai apabila ia meninggalkan pengisar. Ia selesai apabila ia diukur. Guanshuo menyimpan 6 orang di jabatan kualiti dan bilik instrumen khusus.
| Instrumen | Apa yang disemaknya |
|---|---|
| Tolok silinder | Kebulatan, silinder, kehabisan |
| Tolok penamat permukaan | Ra pada jurnal dan muka meterai |
| Projektor dua dimensi | Profil, alur kunci, chamfer, jejari |
| Pusat pengukur gear | Spline dan ketepatan gigi gear |
| Penguji kekerasan | Hasil rawatan haba |
| Pemeriksaan optik automatik | Saringan dimensi berkelajuan tinggi dalam volum |
Set pemeriksaan optik paling penting dalam proses pengeluaran. Sampel ukuran tangan satu kelompok. Pemeriksaan optik menyaring bahagian secara berterusan, jadi hanyut ditangkap semasa ia berlaku dan bukannya selepas palet dimasukkan ke dalam kotak.
Satu-satunya peraturan yang paling penting dalam pembuatan aci ialah pengisaran mengikut pengerasan. Kedengarannya jelas sekali dinyatakan, tetapi ia adalah perbezaan antara aci yang memegang toleransi dalam perkhidmatan dan yang tidak.
Pengerasan memanaskan keluli dan menyejukkannya dengan cepat. Logam mengubah struktur, dan bahagiannya bergerak. Aci yang disiapkan kepada saiz akhir sebelum pengerasan akan keluar dari relau di luar toleransi, bulat, dan sering bengkok. Tiada jumlah penjagaan di stesen terdahulu boleh menghalangnya. Pengisaran selepas pengerasan menghilangkan herotan dan menetapkan geometri akhir yang sebenar.
Sesetengah pembekal melangkaui pengisaran selepas pengerasan untuk menjimatkan kos. Bahagian mengukur boleh diterima pada suhu bilik berdasarkan sampel, kemudian menyebabkan bunyi galas dan haus awal di lapangan. Ini adalah salah satu sebab untuk bertanya kepada pembekal secara langsung tentang laluan proses mereka, bukan hanya harga mereka.
Kiraan mesin bukan pemasaran. Mereka memberitahu anda perkara yang sebenarnya dikawal oleh kedai secara dalaman.
Sebuah kedai dengan mesin pelarik tetapi tiada pengisar perlu menghantar langkah kritikal ke luar. Sebuah kedai dengan pengisar tetapi tiada hobbing subkontrak setiap aci splined. Setiap penyerahan menambah masa utama, kos dan tempat untuk akauntabiliti menjadi kabur. Guanshuo terus membelok, mengisar, mengosongkan, rawatan haba, mengisar dan pemeriksaan di bawah satu bumbung, itulah sebabnya laluan penuh boleh disebut sebagai satu harga dan satu tarikh penghantaran.
Kilang itu telah berjalan dengan cara ini sejak 2016. Ia berfungsi mengikut ISO9001, memegang 11 teknologi paten, dan diiktiraf sebagai perusahaan teknologi tinggi peringkat kebangsaan, dengan lebih 50 kakitangan termasuk pasukan kejuruteraan dan kualiti yang berdedikasi. Aci dari laluan ini masuk ke motor daya tarikan kenderaan tenaga baharu, automasi industri dan robotik, instrumen ketepatan, peranti perubatan dan peralatan rumah mewah.
Hantar lukisan atau sampel anda ke Guanshuo Precision. Laluan penuh dijalankan secara dalaman, daripada pemeriksaan bar melalui hobbing, rawatan haba, dan pengisaran ketepatan, kepada laporan akhir yang diukur.
Minta Sebut Harga Atau hubungi pasukan dihalaman kenalan.